Новости
 >
Новости
Оснастка для углеродного волокна: прецизионная обработка, проектирование оснастки и контроль качества
В производстве композитных изделий из углеродного волокна качество деталей зависит не только от самого материала. Геометрия оснастки, тепловое поведение, точность обработки, герметичность и управление процессом — всё это влияет на конечный компонент.
Для автомобильных, транспортных, промышленных и других областей применения передовых композитов прецизионная оснастка для углеродного волокна обеспечивает основу для воспроизводимого производства. От проектирования оснастки и ЧПУ-обработки до пробной формовки и размерного контроля — каждый этап должен быть согласован с материалом компонента и требованиями производства.
Что такое оснастка для углеродного волокна?
Оснастка для углеродного волокна — это пресс-формы и связанные с ними системы оснастки, используемые для изготовления компонентов из полимеров, армированных углеродным волокном (CFRP). В зависимости от применения оснастка может поддерживать формовку препрегов, компрессионную формовку, литьё под давлением с переносом смолы или другие процессы производства композитов.
В отличие от универсальной пресс-формы, оснастка для композитов из углеродного волокна должна проектироваться с учётом конкретной смоляной системы, архитектуры армирования, условий отверждения или консолидации, геометрии детали и критериев приёмки по размерам.
Оснастка может потребовать accommodate сложные трёхмерные поверхности, контролируемый нагрев, вакуумное уплотнение, точные линии разъёма и воспроизводимое позиционирование. Эти требования становятся особенно важными, когда компонент сочетает жёсткие допуски по размерам с требовательными целями по качеству поверхности или структурным характеристикам.
Для производителей, ищущих пресс-форму для углеродного волокна или решение для оснастки композитов, ключевой вопрос не просто в том, может ли форма воспроизвести номинальную геометрию. Вопрос в том, может ли оснастка поддерживать требуемый производственный процесс и обеспечивать стабильные детали в рамках согласованных критериев приёмки.
Почему точность важна в оснастке для углеродного волокна
Детали из композитного углеродного волокна могут быть чувствительны к изменениям температуры, размещению материала, поведению смолы, консолидации и условиям охлаждения. Ошибки оснастки или колебания процесса могут способствовать отклонениям по размерам, дефектам поверхности, локальной пористости, облою или нестабильным результатам от детали к детали.
Прецизионная оснастка помогает снизить устранимые колебания путём контроля физических условий, влияющих на производство. Однако точность оснастки сама по себе не может гарантировать точность конечной детали. Свойства материала, конструкция ламината, настройки процесса, поведение при отверждении и методы контроля также должны учитываться.
- Размерная стабильность: Точная геометрия оснастки и стабильные установочные элементы помогают поддерживать критические размеры в течение производственных циклов.
- Качество поверхности: Соответствующая обработка и отделка поддерживают требуемый профиль поверхности и внешний вид.
- Стабильность процесса: Подходящие тепловые, уплотнительные и вентиляционные решения помогают поддерживать заданные условия формовки.
- Воспроизводимость производства: Контроль оснастки и валидация процесса помогают выявить источники колебаний до серийного производства.
- Проверка качества: Определённые критерии контроля связывают результаты изготовления оснастки с требованиями заказчика.
Матрица инжиниринга и обработки оснастки для углеродного волокна MDC
Эффективная оснастка для углеродного волокна связывает каждую производственную задачу с конкретным инженерным решением и измеримым методом проверки. Следующая матрица обобщает основные факторы, которые следует оценивать при разработке оснастки.
| Инженерный фактор оснастки | Задача формовки углеродного волокна | Инженерный подход | Фокус проверки |
|---|---|---|---|
| Тепловое расширение и размерная компенсация | Различия в тепловом расширении между оснасткой и композитным компонентом могут способствовать отклонениям по размерам после нагрева, отверждения и охлаждения. | Выбирать подходящие материалы оснастки и учитывать рабочую температуру, геометрию оснастки, поведение композита и ожидаемые размерные изменения на этапе проектирования. | Проверять критические размеры и оценивать размерную стабильность в заданных производственных условиях. |
| Прецизионная ЧПУ-обработка | Сложные контуры, глубокие поверхности и требовательные интерфейсы могут затруднить поддержание размерной стабильности. | Применять подходящие стратегии ЧПУ-обработки, включая пятиосевую обработку при необходимости, для создания сложных поверхностей оснастки и контроля критических геометрических элементов. | Проверять критические профили, интерфейсы, базы и размеры на соответствие утверждённым чертежам оснастки. |
| Система нагрева и тепловая однородность | Неравномерная температура оснастки может влиять на отверждение смолы, течение материала, остаточные напряжения и стабильность готовой детали. | Проектировать систему нагрева и стратегию контроля температуры с учётом смоляной системы, конструкции оснастки, времени цикла и выбранного процесса формовки. | Проверять распределение температуры и стабильность процесса в определённых точках измерения и рабочих условиях. |
| Линия разъёма, вентиляция и вакуумное уплотнение | Недостаточный контроль линии разъёма, вентиляции или уплотнения может способствовать облою, захваченному воздуху, пористости или неполной консолидации в зависимости от процесса. | Проектировать линии разъёма, поверхности запирания, вентиляционные элементы и вакуумные уплотнительные решения в соответствии с выбранным процессом, например формовкой препрегов или HP-RTM. | Проверять контакт запирания, герметичность и качество отформованной детали на соответствие требованиям процесса. |
| Испытания оснастки и размерный контроль | Оснастка, соответствующая требованиям чертежа, не гарантирует автоматически, что каждая отформованная деталь будет соответствовать допускам конечной детали. | Координировать контроль оснастки, пробную формовку, корректировку процесса и размерную обратную связь для выявления причин отклонений. | Использовать метод контроля, указанный заказчиком, например измерение на КИМ, 3D-сканирование или сравнение с утверждённой CAD-моделью. |
Эти инженерные меры следует выбирать в соответствии с требованиями проекта. Конкретные допуски обработки, пределы температурной однородности, конфигурации уплотнений и результаты контроля должны быть подтверждены на соответствие утверждённым чертежам, спецификации процесса и плану качества.
Прецизионная ЧПУ-обработка сложных поверхностей композитной оснастки
Компоненты из углеродного волокна часто имеют сложные кривые, глубокие профили, монтажные интерфейсы, рёбра и другие геометрически требовательные элементы. Изготовление соответствующих поверхностей оснастки требует стратегии обработки, учитывающей доступность, жёсткость, отклонение инструмента, качество поверхности и размерный контроль.
Пятиосевая ЧПУ-обработка может помочь получить доступ к сложным поверхностям с нескольких ориентаций, снижая потребность в повторных установках в подходящих применениях. Фактическая выгода зависит от геометрии компонента, стратегии обработки, конфигурации станка и требований контроля.
MDC располагает возможностями пятиосевой ЧПУ-обработки FIDIA для производства крупных и сложных пресс-форм. Эта возможность может быть актуальна для проектов композитной оснастки, требующих тщательно контролируемой геометрии поверхности и скоординированных операций обработки.
Обоснованный план обработки должен различать номинальную CAD-геометрию, геометрию обработанной оснастки и конечные размеры отформованной детали. Это связанные, но отдельные аспекты качества.
Что следует проверять после обработки?
- Критические размеры и геометрические базы.
- Требования к профилю и качеству поверхности.
- Совмещение линии разъёма и зоны запирания.
- Монтажные интерфейсы и установочные элементы.
- Доступность точек контроля и интерфейсов сборки.
Если проект требует конкретного допуска, допуск должен быть назначен соответствующему элементу и проверен согласованным методом измерения. Единичное значение точности обработки не следует рассматривать как гарантию точности размеров готовой композитной детали.
Термическое управление и размерная стабильность
Управление температурой является ключевым фактором при использовании оснастки для углеродного волокна с термореактивными препрегами или другими температурочувствительными композитными системами. Температура оснастки влияет на вязкость смолы, поведение при отверждении, консолидацию и размерные изменения при охлаждении.
Если распределение температуры не подходит для выбранного процесса, результирующий компонент может демонстрировать нестабильное поведение при отверждении, остаточные напряжения, дефекты поверхности или размерные отклонения. Соответствующее решение зависит от материала и производственного цикла.
Как конструкция оснастки поддерживает контроль температуры
- Компоновка системы нагрева: Размещать нагревательные элементы или каналы теплоносителя в соответствии с геометрией оснастки и требуемыми рабочими условиями.
- Тепловой отклик: Учитывать массу оснастки, теплопроводность материала, скорость нагрева и время, необходимое для стабилизации при целевой температуре.
- Размещение датчиков: Определять точки измерения, представляющие важные области оснастки, вместо того чтобы полагаться на одно показание.
- Валидация процесса: Подтверждать распределение температуры в заданных рабочих условиях и оценивать влияние на качество отформованной детали.
- Размерная компенсация: Учитывать совместное влияние расширения оснастки и усадки композита при определении целевой геометрии.
Температурные пределы должны устанавливаться на основе рекомендаций поставщика смолы, требований процесса и данных валидации проекта. Указанное значение температурной однородности имеет смысл только тогда, когда определены точки измерения, рабочие условия и критерии приёмки.
Точность линии разъёма, вентиляция и вакуумное уплотнение
Требования к конструкции линии разъёма и уплотнению различаются в зависимости от процесса формовки углеродного волокна. Формовка препрегов, компрессионная формовка и литьё под давлением с переносом смолы при высоком давлении не обязательно используют одинаковую схему уплотнения или работают при одинаковых условиях давления.
Поэтому решение для оснастки должно разрабатываться вокруг фактического процесса, а не применять универсальную конструкцию уплотнения к каждому компоненту из углеродного волокна.
Общие инженерные соображения
- Контакт линии разъёма: Обеспечивать проектирование и изготовление поверхностей запирания в соответствии с заданными требованиями к контакту и контролю облоя.
- Вакуумное уплотнение: Там, где требуется вакуумная обработка, проектировать подходящие уплотнительные элементы и подтверждать их совместимость с рабочими условиями.
- Вентиляция: Обеспечивать соответствующие пути удаления воздуха там, где это необходимо, не ухудшая требуемое качество поверхности или герметичность.
- Контроль течения смолы: Для процессов с инжекцией или течением смолы учитывать взаимосвязь между полостью, компоновкой литников, вентиляционными отверстиями и предполагаемым поведением при заполнении.
- Доступ для обслуживания: Обеспечивать возможность контроля и обслуживания уплотнений и других изнашиваемых элементов в соответствии с производственным планом.
При валидации оснастки герметичность, состояние линии разъёма и качество отформованной детали должны проверяться на соответствие выбранной спецификации процесса. Любой числовой зазор, допуск запирания или предел приёмки вакуума должен быть определён для конкретной оснастки и процесса.
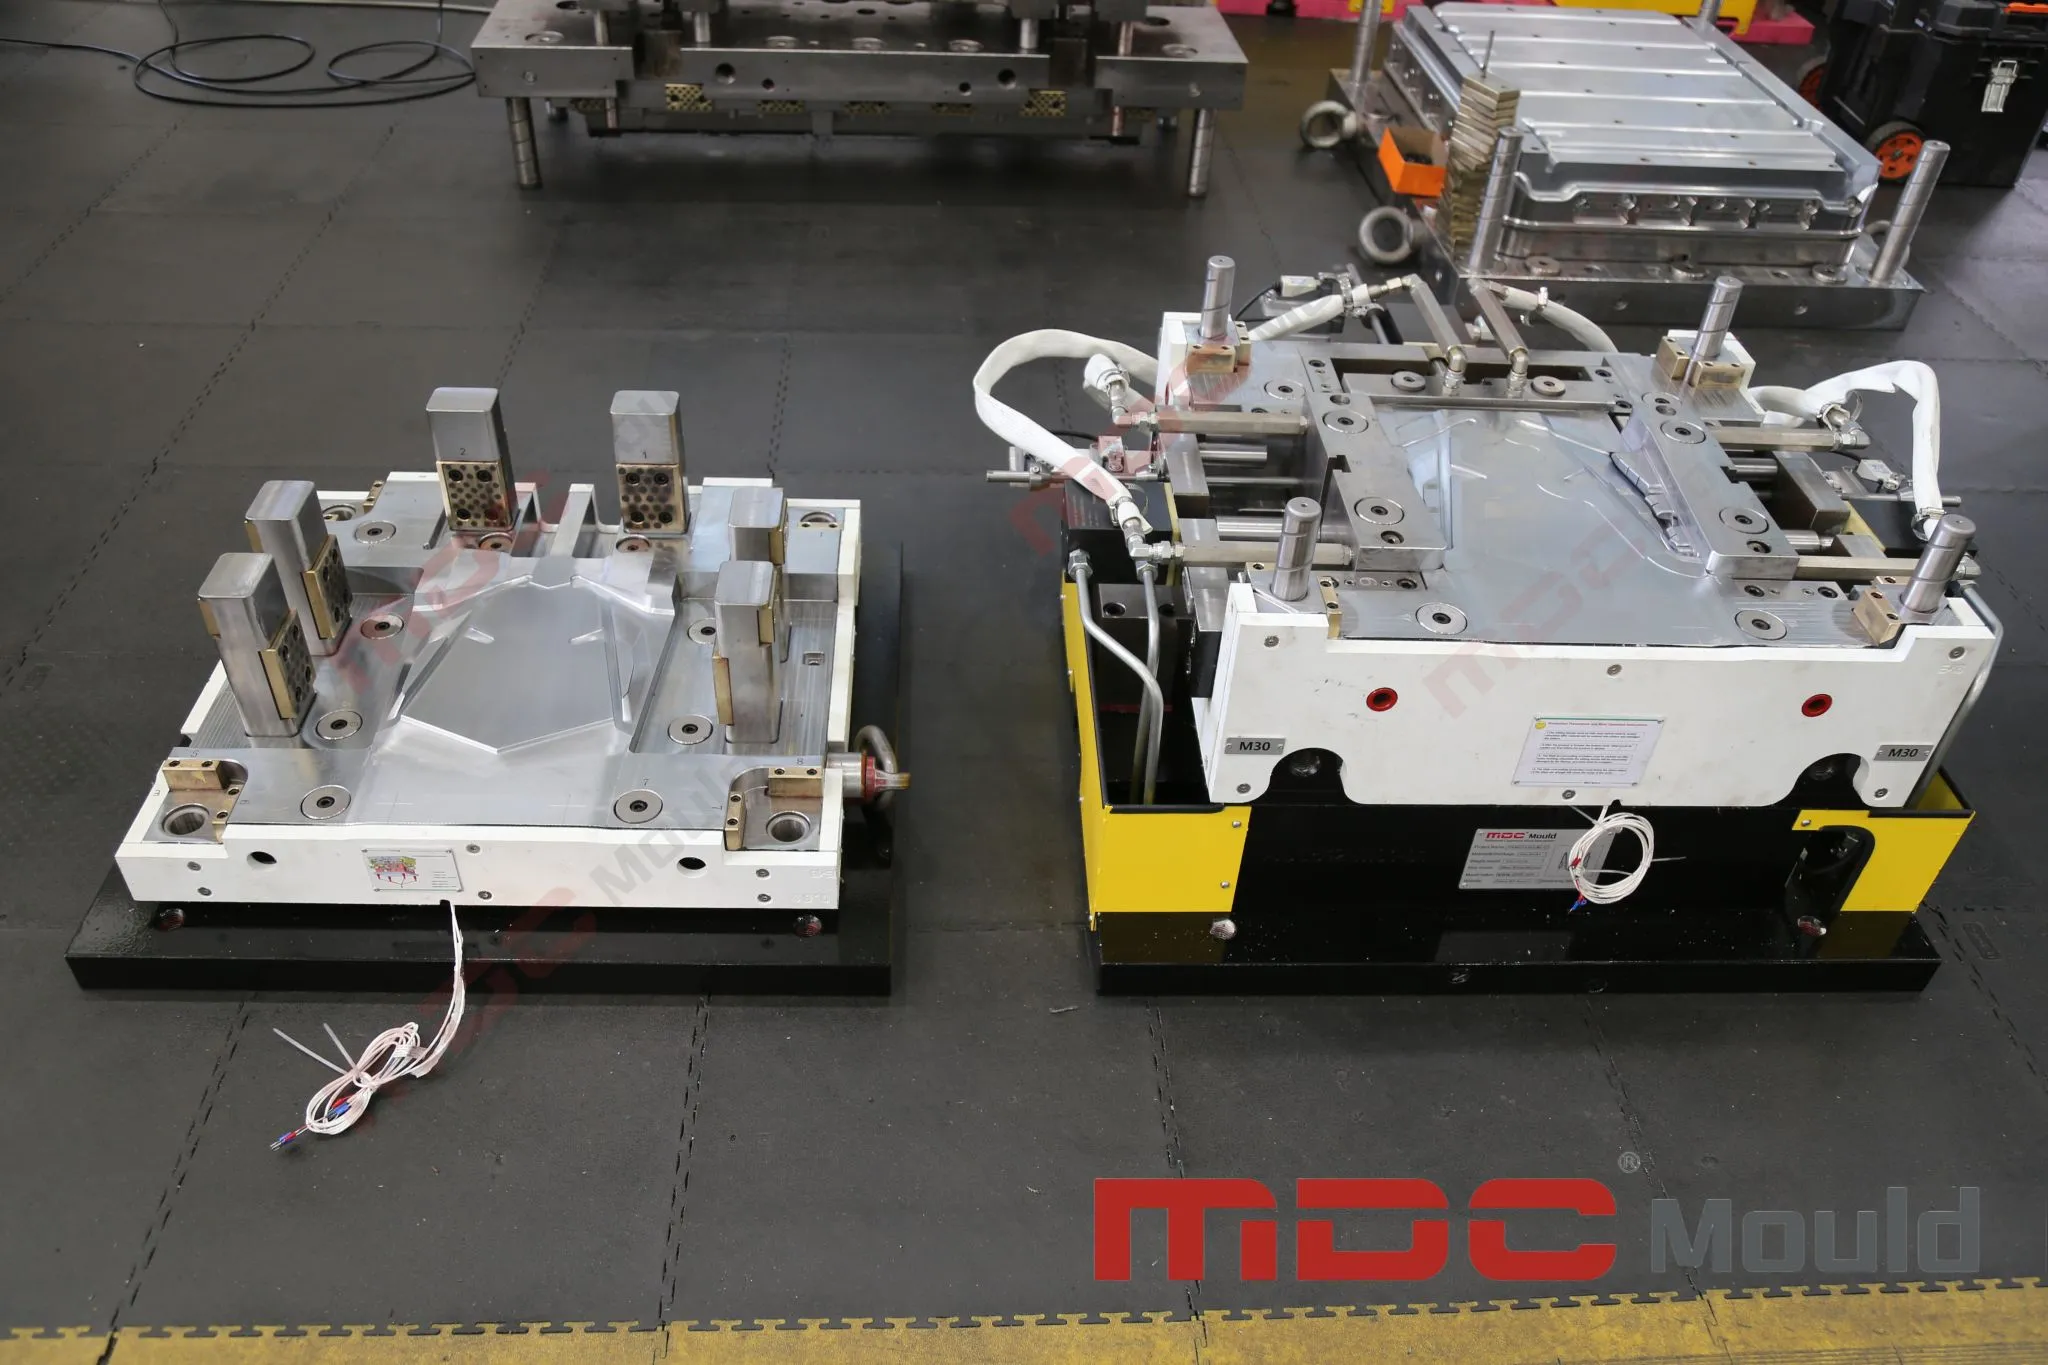
От изготовления оснастки до пробной формовки
Прецизионная обработка — это один из этапов жизненного цикла оснастки. Прежде чем пресс-форма для углеродного волокна будет передана в производство, производственная команда и заказчик могут нуждаться в проверке размеров оснастки, функциональных интерфейсов, готовности процесса и результатов пробной формовки.
Структурированный процесс валидации помогает отличить проблемы оснастки от проблем материала или процесса. Например, отклонение по размерам отформованной детали может быть результатом геометрии оснастки, теплового расширения, поведения ламината, условий отверждения или взаимодействия нескольких факторов.
Практическая последовательность валидации оснастки
- Проверка чертежей и спецификаций: Подтвердить последнюю CAD-модель, чертежи, требования к материалам, критические размеры и критерии приёмки.
- Контроль оснастки: Измерить соответствующие элементы оснастки и проверить интерфейсы, установочные точки, линии разъёма и другие заданные характеристики.
- Проверка оборудования и процесса: Убедиться, что предполагаемый пресс, система нагрева, вакуумное устройство или другое технологическое оборудование подходят для проекта.
- Пробная формовка: Проводить испытания в документированных условиях, если это включено в объём проекта.
- Контроль компонента: Измерить выбранные или заданные характеристики детали и сравнить результаты с утверждённым чертежом.
- Корректирующие действия: Исследовать отклонения, определить, происходят ли они от оснастки, материала или обработки, и внедрить согласованные корректировки.
- Разрешение производства: Подтвердить, что согласованные критерии приёмки и требуемая документация выполнены.
Пробная формовка должна рассматриваться как деятельность по валидации, а не просто как демонстрация того, что форма может закрыться и произвести деталь. Её цель — оценить взаимосвязь между оснасткой, материалом и процессом в определённых условиях.
Измерение на КИМ и 3D-контроль оснастки для углеродного волокна
Размерный контроль предоставляет доказательства того, что оснастка или отформованные компоненты соответствуют заданным требованиям. Соответствующий метод измерения зависит от размера детали, геометрии, допуска, поведения материала и плана контроля.
Координатно-измерительные машины (КИМ) могут использоваться для измерения определённых размеров и геометрических элементов. 3D-сканирование может поддерживать оценку сложных поверхностей путём сравнения полученной геометрии с утверждённым CAD-эталоном. В зависимости от применения эти методы могут дополнять, а не заменять друг друга.
Выбор правильного метода контроля
- Критические размеры: Использовать подходящий метод измерения для заданных размеров, баз и геометрических допусков.
- Сложные поверхности: Рассматривать 3D-сканирование, когда требуется более широкое сравнение поверхностей и метод подходит для компонента.
- Сравнение с CAD: Определять опорные элементы выравнивания, системы координат, фильтрацию и правила отчётности перед оценкой карт отклонений.
- Контроль первой статьи: Следовать указанным заказчиком требованиям к контролю первой статьи и формату отчётности.
- Прослеживаемость: Записывать ревизию чертежа, условия контроля, измерительное оборудование и соответствующие критерии приёмки.
3D-цветовая карта или сравнение облака точек могут облегчить интерпретацию отклонений поверхности, но их полезность зависит от подходящего процесса измерения и правильного выравнивания с эталонной моделью. В отчёте должны быть чётко указаны измеряемый объект и критерии, использованные для приёмки.
Измерение на КИМ, 3D-сканирование и документация первой статьи должны быть подтверждены при котировке проекта. Не следует предполагать, что они включены в каждый заказ оснастки, если объём поставки не указывает на это.
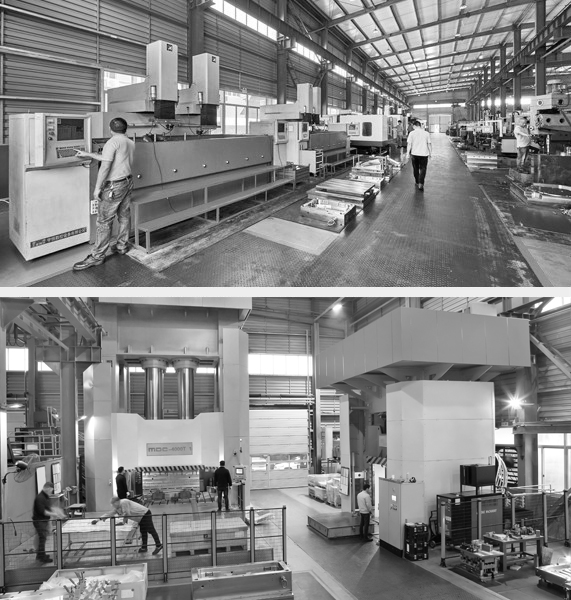
Как оценить производителя оснастки для углеродного волокна
Выбор производителя оснастки для углеродного волокна требует оценки инженерных возможностей, производственных ресурсов, систем качества и коммуникации по проекту. Список станков поставщика полезен, но сам по себе не устанавливает, что поставщик может удовлетворить требования конкретного компонента.
Покупатели должны оценивать возможности производителя в соответствии с фактической геометрией детали, размером оснастки, процессом формовки, размерными требованиями и производственным планом.
Ключевые критерии оценки поставщика
- Инженерные возможности: Может ли команда проанализировать геометрию детали, материал, процесс формовки и критические размеры до окончательного проектирования оснастки?
- Ресурсы обработки: Подходят ли имеющиеся станки ЧПУ, рабочие зоны, приспособления и стратегии обработки для предлагаемой пресс-формы?
- Материал оснастки и тепловое проектирование: Может ли производитель объяснить выбранный материал, подход к нагреву и стратегию размерной компенсации?
- Возможности контроля: Измеримы ли критические размеры с помощью соответствующего оборудования и документированных методов?
- Объём испытаний и валидации: Включены ли пробная формовка, корректировка процесса и контроль компонентов, являются ли они опциональными или выполняются другой стороной?
- Документация проекта: Контролируются ли чертежи, ревизии, отчёты о контроле и критерии приёмки на протяжении всего производства?
- Поддержка производства: Может ли поставщик поддержать согласованные корректирующие действия и изменения оснастки, когда валидация выявляет отклонения?
Возможности пятиосевой ЧПУ-обработки FIDIA MDC поддерживают изготовление крупных и сложных пресс-форм. Для любого конкретного проекта оснастки для углеродного волокна подходящий станок, конфигурация оснастки, метод контроля и объём валидации должны быть проверены на соответствие техническим требованиям заказчика.
Что включить в запрос предложения на оснастку для углеродного волокна
Полный запрос предложения (RFQ) помогает производителю оснастки оценить техническую осуществимость, определить объём поставки и подготовить более точное предложение. Отсутствие информации о материале или процессе может привести к предположениям, влияющим на конструкцию оснастки, сроки и стоимость.
Чтобы помочь MDC оценить проект оснастки для углеродного волокна, покупателям следует подготовить следующую информацию, где она доступна:
- 3D CAD-модель и 2D-чертежи: Включить последнюю ревизию и указать критические размеры, базы и геометрические допуски.
- Материал детали: Указать армирование из углеродного волокна, смоляную систему, препрег или другую форму материала, где применимо.
- Процесс формовки: Указать предполагаемый процесс, например формовку препрегов, компрессионную формовку или HP-RTM.
- Рабочие условия: Предоставить требуемую температуру обработки, давление, вакуумные условия и информацию о цикле, если она установлена.
- Производственные требования: Указать целевой годовой объём, ожидаемый срок службы оснастки, целевое время цикла и предполагаемую производственную среду.
- Требования к поверхности: Определить требуемую отделку, класс внешнего вида и любые ожидания по постобработке.
- Ограничения оборудования: Указать размеры пресса, доступный тоннаж, просвет, нагревательные интерфейсы и другие ограничения оборудования.
- Контроль и приёмка: Определить требуемый размерный отчёт, измерение на КИМ, 3D-сканирование, документацию первой статьи или другие специфические для заказчика результаты.
- График проекта: Предоставить целевые даты утверждения конструкции, завершения оснастки, испытаний и разрешения производства.
С этими входными данными MDC может проанализировать требования проекта и определить, какие конструкции оснастки, обработки и валидации являются подходящими.
Часто задаваемые вопросы об оснастке для углеродного волокна
Что такое оснастка для углеродного волокна?
Оснастка для углеродного волокна — это пресс-формы и связанные с ними системы оснастки, используемые для изготовления компонентов из композитов на основе углеродного волокна. Требования к оснастке зависят от материала, производственного процесса, геометрии компонента и заданных производственных допусков.
Почему прецизионная обработка важна для оснастки из углеродного волокна?
Прецизионная обработка помогает контролировать геометрию оснастки, профили поверхностей, совмещение линии разъёма и критические интерфейсы. Эти факторы поддерживают воспроизводимое производство, хотя точность конечной детали также зависит от поведения материала и контроля процесса.
Гарантирует ли пятиосевая ЧПУ-обработка высокоточную композитную деталь?
Нет. Пятиосевая ЧПУ-обработка может улучшить доступ к сложным поверхностям и снизить определённые ошибки, связанные с установкой, но точность готовой детали также зависит от конструкции оснастки, поведения материала, тепловых условий, параметров формовки и контроля.
Как температура влияет на оснастку для композитов из углеродного волокна?
Температура влияет на отверждение смолы, течение материала, тепловое расширение и размерные изменения при охлаждении. Стратегия нагрева и контроля температуры должна разрабатываться для выбранной материальной системы и процесса формовки.
Как проверяется качество оснастки для углеродного волокна?
Проверка может включать размерный контроль, проверку критических поверхностей, оценку линии разъёма, функциональные испытания и пробную формовку. Измерение на КИМ или 3D-сканирование может использоваться, когда это указано в плане контроля проекта.
Может ли MDC поддерживать изготовление крупных и сложных пресс-форм?
MDC располагает возможностями пятиосевой ЧПУ-обработки FIDIA для производства крупных и сложных пресс-форм. Осуществимость конкретного проекта оснастки для углеродного волокна должна быть подтверждена на основе размеров пресс-формы, веса, материала, требований к обработке и объёма валидации.
Что мне отправить при запросе предложения на оснастку для углеродного волокна?
Предоставьте последнюю 3D CAD-модель, 2D-чертежи, спецификации композитного материала, процесс формовки, целевой объём производства, критические допуски, требования к поверхности и ожидания по контролю. Ограничения оборудования и целевой график проекта также полезны.
Работайте с MDC над вашим проектом оснастки для углеродного волокна
Надёжная оснастка для углеродного волокна сочетает инженерное проектирование, подходящие методы обработки, специфические для процесса тепловые и уплотнительные решения и документированную проверку качества. Каждый из этих элементов должен рассматриваться в отношении фактического компонента и его производственных требований.
MDC поддерживает промышленное производство пресс-форм с инженерной координацией и возможностями пятиосевой ЧПУ-обработки FIDIA. Если вы разрабатываете новый композитный компонент из углеродного волокна или оцениваете оснастку для существующей производственной программы, поделитесь своими чертежами и требованиями к процессу для анализа конкретного проекта.
Связаться с MDC: [email protected]
Веб-сайт: MDC Mould