Новости
 >
Новости
Компрессионное формование композитов: оптимизация процесса и решения для оснастки
Компрессионное формование композитов широко используется для изготовления конструкционных, автомобильных, электрических, транспортных, сельскохозяйственных и промышленных композитных компонентов. Однако стабильное производство методом компрессионного формования зависит от гораздо большего, чем просто применение тепла и давления к загрузке материала.
На конечную деталь влияет взаимодействие между поведением материала, размещением загрузки, температурой пресс-формы, давлением, скоростью смыкания, вентиляцией, конструкцией сдвиговой кромки, точностью оснастки, жёсткостью пресс-формы и возможностями пресса.
По этой причине компрессионное формование композитов следует рассматривать как интегрированную производственную систему, а не просто как операцию смыкания пресс-формы.
MDC подходит к оснастке для компрессионного формования с этой процессно-ориентированной точки зрения. Цель — разработать оснастку, которая обеспечивает предсказуемый поток материала, контролируемое тепловое поведение, эффективное удаление воздуха, точный контроль кромок, размерную стабильность и повторяемое производство.
Что такое компрессионное формование композитов?
Компрессионное формование композитов — это производственный процесс, при котором композитный материал помещается в полость пресс-формы или на неё и формуется под контролируемым давлением и температурой.
В зависимости от системы материалов процесс может включать отверждение термореактивных или плавление и консолидацию термопластичных материалов. Обычные композитные материалы, используемые при компрессионном формовании, включают SMC, BMC, GMT, LFT, углеволоконные композиты и другие армированные термореактивные или термопластичные материалы.
Хотя основной принцип прост, промышленное производство требует тесной координации между материалом, пресс-формой и прессом.
- Материал: контролирует поведение потока, вязкость, движение волокон, характеристики отверждения или консолидации.
- Пресс-форма: контролирует геометрию, теплопередачу, вентиляцию, облой, размерную точность и извлечение из формы.
- Пресс: контролирует движение смыкания, давление, раскрытие пресс-формы и повторяемость процесса.
Качество конечной композитной детали, таким образом, определяется совместным поведением этих трёх систем.
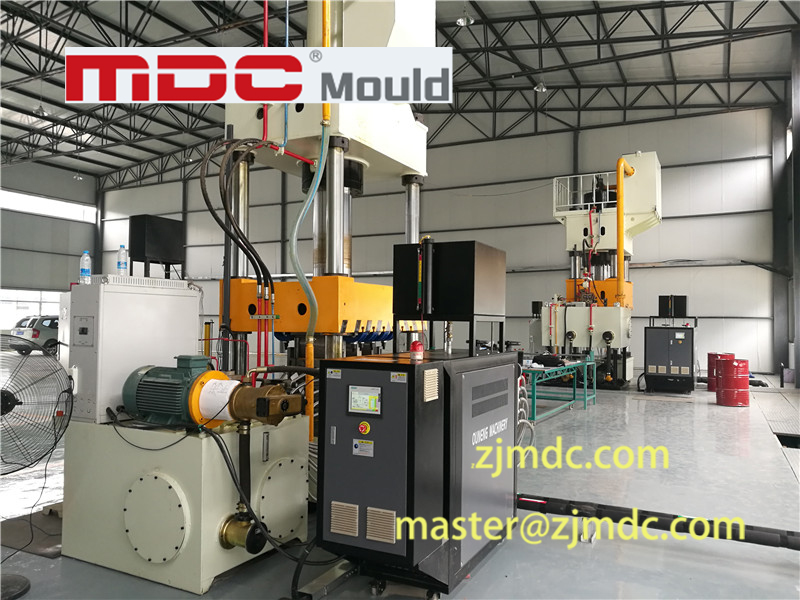
Почему компрессионное формование композитов требует интеграции процесса и оснастки
Пресс-форма для компрессионного формования не является независимым компонентом производственного процесса. Её геометрия напрямую влияет на то, как движется материал, как выходит воздух, как передаётся тепло и как распределяется давление.
Например, неравномерная температура пресс-формы может создавать различную вязкость материала по всей полости. Это может изменить поведение при заполнении и способствовать неравномерной усадке или короблению.
Аналогично, недостаточная вентиляция может привести к запиранию воздуха при сближении фронтов материала. Чрезмерный зазор сдвиговой кромки может увеличить облой, тогда как недостаточный зазор может увеличить повреждение волокон или интерференцию оснастки.
Это создаёт прямую инженерную взаимосвязь:
Поведение материала → Состояние процесса → Реакция пресс-формы → Качество детали → Стабильность производства
Поэтому MDC оценивает оснастку для компрессионного формования как с механической, так и с процессной точки зрения.
Матрица оптимизации процесса компрессионного формования композитов и оснастки MDC
Следующая матрица обобщает несколько важных взаимосвязей между управлением процессом компрессионного формования, распространёнными дефектами и инженерными решениями для оснастки. Фактические спецификации определяются в соответствии с геометрией детали, составом материала, содержанием армирующего наполнителя, объёмом производства, характеристиками пресса и требованиями проекта.
| Столп процесса | Распространённый дефект | Решения MDC для оснастки |
|---|---|---|
|
Тепловой контроль Баланс температуры пресс-формы |
Большие перепады температуры поверхности пресс-формы могут способствовать короблению, неравномерной усадке, неоднородному отверждению и размерным отклонениям. | Оптимизированные схемы масляных нагревательных каналов и глубокие нагревательные контуры могут быть спроектированы в соответствии со структурой пресс-формы. Для применимых проектов оснастки отклонение температуры поверхности пресс-формы может контролироваться в пределах примерно ±1,0 °C при условии соблюдения конкретных требований к пресс-форме и процессу. |
|
Зазор сдвиговой кромки Сопряжение кромок |
Чрезмерный облой, разрыв волокон, вырыв волокон или локальная интерференция пресс-формы в зонах сдвиговых кромок. | Точная пригонка вертикальных сдвиговых кромок используется для контроля утечки материала и повышения согласованности кромок. Для применимых проектов зазор может быть спроектирован в пределах примерно 0,02 мм–0,04 мм в зависимости от материала, геометрии детали и требований к оснастке. |
|
Вентиляция и контроль пустот Удаление воздуха |
Запертый воздух, следы прижога, локальные недоливы, внутренние пустоты и неполное заполнение материала. | Многоступенчатые ступенчатые вентиляционные каналы могут быть включены в конструкцию пресс-формы. Критические зоны также могут быть оценены на предмет вакуумно-вспомогательной вентиляции, когда обычная вентиляция не может обеспечить достаточное удаление воздуха. |
|
Давление и дегазация Управление движением пресса |
Внутренняя пористость, неполная дегазация, неравномерное распределение стекловолокна или неоднородная консолидация. | Пресс-форма может быть согласована с гидравлическим прессом для поддержки контролируемых последовательностей микрораскрытия / хода дегазации. Для подходящих применений мощность пресса, например пресса усилием 4000 тонн, может быть включена в стратегию разработки процесса. |
|
Долговечность оснастки Износостойкость |
Износ полости пресс-формы, вызванный материалами с высоким содержанием стекла, такими как SMC и GMT, что потенциально влияет на размерную стабильность и качество поверхности в течение производственных циклов. | Износостойкие компоненты могут использовать закалённую инструментальную сталь, такую как H13 / 1.2344. Там, где это указано применением, могут быть выбраны закалённый материал и обработка поверхности для повышения стойкости к абразивным композитным материалам, с твёрдостью примерно HRC 48–52 и слоем твёрдого хрома около 0,03 мм для применимых спецификаций проекта. |
Эта матрица обеспечивает практический способ связать видимый дефект формования с переменной процесса и элементом оснастки, которые следует исследовать. Вместо того чтобы рассматривать каждый дефект независимо, инженеры могут использовать взаимосвязь между состоянием процесса, поведением материала и конструкцией пресс-формы для выявления основной причины.
Поток материала: ключевая проблема компрессионного формования композитов
Поток материала является одной из наиболее важных переменных в компрессионном формовании. Когда пресс-форма смыкается, загрузка материала распространяется по полости под давлением.
Возникающая картина потока зависит от:
- вязкости материала;
- температуры пресс-формы;
- размера загрузки;
- положения загрузки;
- геометрии загрузки;
- ориентации волокон;
- геометрии полости;
- структур рёбер и бобышек;
- скорости смыкания;
- приложенного давления.
Если поток материала плохо контролируется, могут появиться несколько дефектов, даже когда конечные размеры пресс-формы точны.
Потенциальные проблемы включают движение волокон, локальные области, богатые смолой, неполное заполнение, сварные интерфейсы потока, пустоты, изменение поверхности и размерную нестабильность.
Именно поэтому при проектировании пресс-формы для компрессионного формования следует учитывать ожидаемый путь потока до завершения механической обработки.
Конструкция и размещение загрузки напрямую влияют на заполнение пресс-формы
Начальное положение и форма загрузки материала могут сильно влиять на то, как композит заполняет полость пресс-формы.
Слишком маленькая загрузка может привести к неполному заполнению. Слишком большая загрузка может увеличить облой или потребовать чрезмерного перемещения материала. Неподходящее положение загрузки также может вызвать несбалансированный фронт потока.
Для сложных компонентов размещение загрузки поэтому следует рассматривать вместе с:
- геометрией полости;
- расстоянием потока материала;
- рёбрами и глубокими элементами;
- расположением вентиляционных отверстий;
- конструкцией линии разъёма;
- ожидаемым распределением давления.
Поставщик оснастки, понимающий эти взаимодействия, может выявить потенциальные проблемы, связанные с потоком, на более ранней стадии проектирования.
Тепловой контроль: почему важна равномерность температуры пресс-формы
Контроль температуры является критической частью компрессионного формования композитов, поскольку пресс-форма выполняет как функцию формообразования, так и функцию управления теплом.
Для термореактивных композитов температура влияет на вязкость смолы и поведение при отверждении. Для термопластичных композитов температура влияет на плавление, консолидацию и подвижность материала.
Важная инженерная цель, таким образом, состоит не просто в задании единственной температуры пресс-формы. Она заключается в создании достаточно равномерного и повторяемого теплового поля по функциональным зонам оснастки.
Как расположение нагревательных каналов влияет на характеристики пресс-формы
Плохо расположенные нагревательные каналы могут создавать локальные горячие точки и холодные зоны. Различия в тепловой массе вокруг вставок, рёбер, глубоких полостей и толстых участков пресс-формы могут дополнительно увеличить тепловые отклонения.
MDC оценивает расположение нагревательных каналов в соответствии с геометрией пресс-формы и тепловыми требованиями. Масляные системы нагрева и глубокие контуры могут быть организованы для улучшения распределения тепла там, где это применимо.
Для проектов, требующих строгого теплового контроля, цель должна устанавливаться посредством инженерного анализа и валидации пробными запусками, а не приниматься на основе единственной уставки машины.
Давление и скорость смыкания: большее давление не всегда означает лучшие детали
Компрессионное формование требует достаточного давления для консолидации материала и воспроизведения геометрии полости. Однако простое увеличение давления не улучшает автоматически качество детали.
Чрезмерное или неправильно синхронизированное давление может влиять на перемещение материала, облой, ориентацию волокон, нагрузку на пресс-форму и требования к оборудованию.
Скорость смыкания также важна, поскольку материал должен течь, пока воздух вытесняется из полости.
Подходящее окно процесса поэтому должно учитывать:
- начальное смыкание пресс-формы;
- поток материала;
- удаление воздуха;
- нарастание давления;
- финальную консолидацию;
- отверждение или охлаждение;
- извлечение из формы.
Конструкция пресс-формы должна поддерживать требуемую последовательность, а не предполагать, что давление само по себе компенсирует плохой поток или вентиляцию.
Вентиляция и контроль пустот в компрессионном формовании
Воздух, запертый внутри полости пресс-формы, может стать основной причиной дефектов композитных деталей.
Во время смыкания пресс-формы материал постепенно заполняет полость. Если воздух не может выйти через подходящий путь, он может оказаться запертым между фронтами потока или внутри локальных геометрических элементов.
Типичные симптомы включают:
- поверхностные пустоты;
- следы прижога;
- внутреннюю пористость;
- локальные недоливы;
- дефекты поверхности;
- неоднородное заполнение.
Конструкция многоступенчатой вентиляции
Пресс-форма для компрессионного формования может требовать более одной простой вентиляционной канавки. В зависимости от геометрии детали ступенчатая или многоступенчатая вентиляция может обеспечить контролируемое удаление воздуха при ограничении нежелательной утечки материала.
Расположение вентиляционных отверстий следует оценивать в соответствии с ожидаемым фронтом потока материала и зонами, где воздух наиболее вероятно накапливается.
Вакуумно-вспомогательная вентиляция
Для особо сложных геометрий вакуумно-вспомогательная вентиляция может рассматриваться как дополнительный инструмент процесса.
Её применение зависит от системы материала, конфигурации полости, требований к поверхности, производственного цикла и ожидаемого поведения удаления воздуха.
Важный принцип заключается в том, что вентиляция должна проектироваться вокруг потока материала, а не добавляться в качестве запоздалой мысли.
Ход дегазации: связь конструкции пресс-формы с управлением прессом
Некоторые применения компрессионного формования композитов выигрывают от контролируемой дегазации во время цикла формования.
Контролируемое микрораскрытие может временно создать путь для выхода запертого воздуха перед финальной консолидацией. Время и ход должны быть согласованы с вязкостью материала, температурой пресс-формы, давлением и размещением загрузки.
Это означает, что ход дегазации — не просто параметр пресса. Пресс-форма также должна быть спроектирована так, чтобы выдерживать требуемое движение, сохраняя при этом центровку, контроль кромок и финальную размерную точность.
MDC может учитывать взаимосвязь между структурой пресс-формы и движением пресса при разработке оснастки, особенно для крупных композитных компонентов, где удаление воздуха и консолидация могут быть сложными.

Зазор сдвиговой кромки и контроль облоя
Облой является распространённой проблемой в компрессионном формовании, но чрезмерный облой не следует автоматически рассматривать как проблему материала.
Линия разъёма, сдвиговая кромка, сопряжение пресс-формы, давление в полости, загрузка материала и условия смыкания — всё это может влиять на то, сколько материала утекает из полости.
Правильно спроектированная сдвиговая кромка обеспечивает контролируемый интерфейс между зоной формообразования и избыточным материалом.
Почему важна точность сдвиговой кромки
Если зазор слишком велик, может образовываться чрезмерный облой. Если он слишком мал, пресс-форма может испытывать чрезмерную интерференцию и может повредить волокна или увеличить локальный износ.
Для подходящих проектов оснастки MDC может точно пригонять вертикальные сдвиговые кромки к строгим требованиям конкретного проекта. Диапазон зазора около 0,02 мм–0,04 мм может быть указан для применимых применений, но правильное значение должно определяться исходя из материала, геометрии детали, структуры пресс-формы и производственных требований.
Выбор материала оснастки для композитов с высоким содержанием стекла
SMC и GMT могут содержать значительное количество стекловолоконного армирования. Повторяющиеся производственные циклы поэтому могут подвергать поверхности пресс-формы абразивному износу.
При выборе инструментальной стали следует учитывать:
- абразивность материала;
- объём производства;
- требуемый срок службы оснастки;
- качество поверхности;
- размерную стабильность;
- требования к ремонту;
- требования к термообработке.
Закалённая инструментальная сталь H13 / 1.2344 может рассматриваться для износостойких компонентов. В зависимости от проекта могут применяться термообработка и обработка поверхности для повышения стойкости к абразивным композитным материалам.
Типичная спецификация проекта может включать твёрдость примерно HRC 48–52 и слой твёрдого хрома около 0,03 мм при условии соблюдения фактической конструкции оснастки и требований заказчика.
Как конструкция пресс-формы влияет на качество формования композитов
Геометрия пресс-формы должна воспроизводить конечную деталь, а также позволять материалу течь, воздуху выходить, теплу передаваться, а готовой детали извлекаться.
Важные области проектирования включают:
- положение линии разъёма;
- геометрию сдвиговой кромки;
- угол уклона;
- переходы рёбер и бобышек;
- вентиляционные каналы;
- нагревательные контуры;
- элементы охлаждения или управления теплом;
- опорную структуру пресс-формы;
- конструкцию вставок;
- систему извлечения из формы.
Каждый из этих элементов может влиять на производственные характеристики. Поэтому оптимизацию пресс-формы для компрессионного формования следует выполнять как完整ную систему, а не путём оптимизации одного геометрического элемента за раз.
Поток материала и оснастка: взгляд с точки зрения причина-следствие
| Состояние материала или процесса | Возможный результат | Соображение по оснастке |
|---|---|---|
| Высокая вязкость материала | Более длительное время заполнения или неполное заполнение | Распределение температуры, путь потока, размещение загрузки |
| Несбалансированное положение загрузки | Неравномерные фронты потока | Стратегия загрузки, геометрия полости, вентиляция |
| Сложные рёбра и глубокие элементы | Локальное запирание воздуха или трудности заполнения | Локальная вентиляция и анализ потока материала |
| Неравномерная температура пресс-формы | Различное поведение материала по всей полости | Расположение нагревательных каналов и тепловой баланс |
| Чрезмерное давление | Облой, смещение материала, ненужная нагрузка на пресс-форму | Распределение давления и конструкция сдвиговой кромки |
| Высокое содержание стекловолокна | Повышенный износ оснастки | Инструментальная сталь, твёрдость, обработка поверхности |
Компрессионное формование SMC: взаимодействие материала и оснастки
Компрессионное формование SMC широко используется для промышленных композитных компонентов, поскольку оно может сочетать относительно высокую производительность с сложной геометрией и повторяемым контролем размеров.
Однако материал содержит рубленое армирование и смолу, поэтому его поведение потока зависит от геометрии загрузки, температуры, давления и формы полости.
Пресс-форма для компрессионного формования поэтому должна обеспечивать:
- контролируемый поток материала;
- эффективное удаление воздуха;
- равномерный нагрев;
- контролируемый облой;
- повторяемую консолидацию;
- стабильное извлечение из формы.
Именно поэтому оснастка для SMC должна разрабатываться вместе с пониманием фактического производственного поведения материала.
Компрессионное формование BMC требует иной процессной перспективы
BMC также обычно перерабатывается методом компрессионного формования, но его форма материала и поведение потока отличаются от SMC.
BMC обычно обрабатывается как объёмный формовочный компаунд, что меняет подход к размещению материала, потоку, вентиляции и заполнению полости.
Концепция оснастки, разработанная для одного композитного материала, поэтому не должна автоматически переноситься на другой материал без оценки процесса.
Тот же принцип применяется к GMT, LFT, углеволоконным композитам и другим армированным материалам. Геометрия оснастки должна быть совместима со специфическим поведением материала при обработке.
Крупные композитные пресс-формы создают дополнительные инженерные задачи
Крупные пресс-формы для компрессионного формования вносят дополнительные механические и тепловые соображения.
По мере увеличения размера пресс-формы поддержание равномерной температуры становится более сложной задачей. Вес пресс-формы увеличивается, механическая обработка становится более требовательной, а структурная жёсткость приобретает всё большее значение.
Крупноформатная оснастка поэтому должна оцениваться с точки зрения:
- прогиба пресс-формы;
- совместимости с плитой пресса;
- подъёма и перемещения;
- точности механической обработки;
- распределения нагревательных контуров;
- точности сборки;
- доступности для inspection;
- требований к обслуживанию.
Для крупных пресс-форм для компрессионного формования сам производственный процесс становится частью инженерной задачи.

Как оптимизировать процесс компрессионного формования
Оптимизация процесса компрессионного формования должна следовать структурированному подходу, а не случайному изменению множества переменных во время производственных испытаний.
1. Понять материал
Определите семейство материала, тип армирования, содержание волокон, температуру обработки, поведение вязкости, характеристики отверждения или консолидации и требуемое качество поверхности.
2. Проанализировать геометрию детали
Определите тонкие участки, толстые участки, рёбра, бобышки, глубокие элементы, пересечения, резкие переходы и потенциальные зоны запирания воздуха.
3. Определить стратегию загрузки материала
Определите подходящий размер загрузки, форму, количество кусков загрузки и начальное размещение на основе ожидаемого поведения заполнения.
4. Разработать тепловую систему
Спроектируйте нагревательные каналы вокруг геометрии полости и требуемой температуры процесса. Избегайте reliance исключительно на уставку машины без оценки фактического распределения температуры поверхности пресс-формы.
5. Разработать систему вентиляции
Определите, где вероятно накопление воздуха, и обеспечьте подходящие пути вентиляции. Для сложных геометрий оцените ступенчатую вентиляцию или вакуумно-вспомогательные решения.
6. Установить последовательность давления и смыкания
Определите взаимосвязь между скоростью смыкания, нарастанием давления, дегазацией, финальной консолидацией и отверждением или охлаждением.
7. Валидировать посредством пробных запусков пресс-формы
Используйте пробное формование для проверки поведения заполнения, облоя, качества поверхности, размерной точности, распределения температуры и повторяемости производства.
Цифровой мониторинг процесса может улучшить стабильность производства
Современное компрессионное формование всё больше зависит от данных процесса, а не только от опыта оператора.
Важные параметры могут включать:
- температуру пресс-формы;
- давление пресса;
- положение смыкания;
- скорость смыкания;
- время цикла;
- последовательность дегазации;
- информацию о загрузке материала;
- результаты inspection деталей.
Когда данные процесса связаны с конструкцией оснастки, повторяющиеся дефекты можно исследовать более систематически.
Например, если размерное отклонение повторно появляется в одном и том же месте, инженеры могут сравнить расположение дефекта с локальным нагревательным контуром, жёсткостью полости, распределением давления или путём потока материала.
Точность пресс-формы и эффективность производства должны быть сбалансированы
Высокая точность механической обработки важна, но точность сама по себе не гарантирует стабильность производства.
Пресс-форма может соответствовать размерам CAD и всё же испытывать производственные проблемы, если:
- тепловое распределение неоднородно;
- вентиляция недостаточна;
- поток материала плохо сбалансирован;
- сдвиговая кромка спроектирована неправильно;
- жёсткость пресс-формы недостаточна;
- последовательность пресса несовместима с оснасткой.
Практическая цель поэтому состоит в том, чтобы сочетать геометрическую точность с функциональностью процесса.
Применения компрессионного формования композитов
Компрессионное формование композитов может применяться к широкому спектру промышленных компонентов, где важны вес, размерная стабильность, механические характеристики, качество поверхности, коррозионная стойкость, электрическая изоляция или эффективность производства.
Типичные области применения включают:
- автомобильные компоненты;
- компоненты коммерческого транспорта;
- электрические корпуса;
- корпуса промышленного оборудования;
- компоненты сельскохозяйственной техники;
- транспортные компоненты;
- компоненты инфраструктуры;
- крупные композитные конструкционные детали.
Подходящий процесс компрессионного формования зависит от материала, геометрии, объёма производства, требований к характеристикам и доступного прессового оборудования.
Что делает пресс-форму для компрессионного формования готовой к производству?
Готовая к производству пресс-форма для компрессионного формования должна удовлетворять большему, чем требования размерного контроля.
Полная оценка оснастки должна учитывать:
| Область оценки | Ключевой вопрос |
|---|---|
| Размерная точность | Воспроизводит ли полость требуемую геометрию детали и допуски? |
| Тепловые характеристики | Может ли пресс-форма поддерживать требуемое распределение температуры? |
| Поток материала | Обеспечивает ли полость предсказуемое поведение заполнения? |
| Вентиляция | Может ли запертый воздух выходить без чрезмерной потери материала? |
| Сдвиговая кромка | Можно ли контролировать облой без повреждения материала или пресс-формы? |
| Структурная жёсткость | Может ли пресс-форма сохранять геометрию под производственным давлением? |
| Износостойкость | Могут ли критические поверхности выдерживать ожидаемые производственные циклы? |
| Извлечение из формы | Можно ли извлечь готовый компонент без повреждения поверхности или размеров? |
Подход MDC к оснастке для компрессионного формования композитов
MDC разрабатывает оснастку для компрессионного формования композитов вокруг взаимосвязи между геометрией детали, поведением материала, структурой пресс-формы, тепловым контролем и условиями пресса.
Цель — обеспечить, чтобы пресс-форма была не только точной как изготовленный компонент, но и функциональной как часть полной производственной системы.
Производственные возможности MDC включают пятиосевую ЧПУ-обработку FIDIA для сложной и крупноформатной оснастки. Для подходящих проектов возможность обработки может достигать примерно 6 × 4 метров.
Крупная и тяжёлая оснастка также требует соответствующего обращения, сборки, inspection и планирования производства. Эти факторы учитываются при разработке оснастки, а не рассматриваются только как операции после механической обработки.
Общий рабочий процесс может включать:
- Обзор детали и материала
- Разработка концепции оснастки
- Рассмотрение потока материала и процесса
- Проектирование нагрева и вентиляции
- Выбор инструментальной стали и обработки поверхности
- Прецизионная ЧПУ-обработка
- Сборка и пригонка пресс-формы
- Пробное формование
- Размерный и визуальный контроль
- Оптимизация оснастки и финальная валидация
Информация, необходимая для проекта пресс-формы для компрессионного формования композитов
Для точного предложения по оснастке производитель пресс-форм для компрессионного формования должен получить больше, чем 3D CAD-модель.
Важная информация о проекте включает:
- 3D CAD-модель и 2D инженерные чертежи;
- тип и марку материала;
- спецификацию SMC, BMC, GMT, LFT, углеволокна или другого композита;
- содержание волокон и архитектуру армирования, где применимо;
- целевой объём производства;
- требуемое время цикла;
- размеры пресса и доступный тоннаж;
- нагревающую среду;
- требуемую температуру формования;
- требования к чистоте поверхности;
- размерные допуски;
- ожидаемый срок службы пресс-формы;
- специальные требования к вентиляции;
- требования к вакууму, где применимо;
- требования к обрезке и вставкам.
Чем точнее определены эти входные данные, тем эффективнее может быть разработана конструкция оснастки вокруг фактического производственного процесса.
Распространённые проблемы компрессионного формования и инженерные ответы
| Наблюдаемая проблема | Потенциальная причина | Инженерное направление |
|---|---|---|
| Коробление | Неравномерная температура, усадка, распределение давления или прогиб пресс-формы | Проверить тепловой баланс, жёсткость пресс-формы, поток материала и параметры процесса |
| Чрезмерный облой | Зазор линии разъёма, конструкция сдвиговой кромки, объём загрузки, давление | Проверить геометрию сдвиговой кромки и удержание материала |
| Вырыв волокон | Неправильное взаимодействие сдвиговой кромки или чрезмерная механическая интерференция | Проверить зазор кромки и локальную геометрию оснастки |
| Следы прижога | Запертый воздух и недостаточная вентиляция | Проверить расположение вентиляции, глубину вентиляции и стратегию удаления воздуха |
| Внутренние пустоты | Неполная дегазация или неблагоприятное сближение фронтов потока | Проверить размещение загрузки, вентиляцию, последовательность давления и дегазацию |
| Неравномерное качество поверхности | Отклонение температуры, распределение материала, состояние поверхности пресс-формы | Проверить тепловую систему, чистовую обработку полости, поток материала и состояние оснастки |
| Размерное отклонение | Тепловая нестабильность, прогиб пресс-формы, неоднородные условия процесса | Проверить жёсткость пресс-формы, тепловой баланс, давление и повторяемость процесса |
| Ускоренный износ оснастки | Высокое содержание стекловолокна и повторяющиеся производственные циклы | Проверить марку стали, твёрдость, обработку поверхности и заменяемые изнашиваемые компоненты |
Будущее развитие компрессионного формования композитов
Развитие компрессионного формования композитов всё больше сосредоточено на интеграции процессов, а не просто на увеличении усилия пресса или точности механической обработки.
Ожидается, что будущее развитие оснастки будет уделять больше внимания:
- более точному управлению теплом;
- автоматизированной обработке материалов;
- контролируемому размещению загрузки;
- мониторингу процесса в реальном времени;
- цифровым записям процесса;
- передовым системам вентиляции и вакуума;
- износостойким поверхностям оснастки;
- более высокой повторяемости для крупноформатных композитных деталей.
Поскольку применения композитов становятся более требовательными, производители пресс-форм должны учитывать не только то, насколько точно можно обработать пресс-форму, но и насколько эффективно она может управлять полным процессом формования.
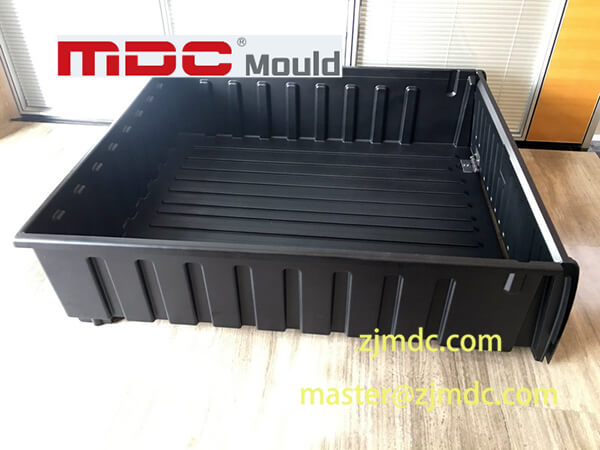
FAQ: Компрессионное формование композитов и оснастка
Что такое компрессионное формование композитов?
Компрессионное формование композитов — это производственный процесс, при котором композитные материалы формуются под контролируемым теплом и давлением внутри пресс-формы. Он используется с такими материалами, как SMC, BMC, GMT, LFT и другими армированными композитными системами.
Почему температура пресс-формы важна в компрессионном формовании?
Температура пресс-формы влияет на вязкость материала, поток, отверждение или консолидацию, качество поверхности и размерную стабильность. Неравномерное распределение температуры может привести к различному поведению материала в пределах одного компонента.
Как вентиляция влияет на детали, формованные компрессионным методом?
Вентиляция обеспечивает путь для выхода воздуха и летучих компонентов во время смыкания пресс-формы. Плохая вентиляция может способствовать запиранию воздуха, пустотам, следам прижога, дефектам поверхности и неполному заполнению.
Что такое сдвиговая кромка в пресс-форме для компрессионного формования?
Сдвиговая кромка — это контролируемый элемент оснастки, используемый для управления избыточным материалом и облоем вокруг выбранных зон компрессионно-формованного компонента. Её зазор должен соответствовать материалу, геометрии детали и производственным требованиям.
Могут ли пресс-формы для SMC использовать вакуумно-вспомогательную вентиляцию?
Да. Вакуумно-вспомогательная вентиляция может рассматриваться для применений SMC, где обычная вентиляция не обеспечивает достаточного удаления воздуха. Её применение зависит от геометрии детали, поведения материала, конфигурации полости и производственных требований.
Какая сталь для пресс-формы подходит для композитных материалов с высоким содержанием стекла?
Закалённые инструментальные стали, такие как H13 / 1.2344, могут рассматриваться для износостойких компонентов пресс-формы. Марку стали, твёрдость, термообработку и обработку поверхности следует выбирать в соответствии с составом материала, объёмом производства, ожидаемым износом и требованиями к сроку службы оснастки.
Как можно уменьшить дефекты компрессионного формования?
Уменьшение дефектов обычно требует комплексного анализа подготовки материала, размещения загрузки, температуры пресс-формы, давления, скорости смыкания, вентиляции, конструкции сдвиговой кромки, жёсткости пресс-формы и точности оснастки. Изменение только одного параметра процесса может не устранить фактическую первопричину.
Почему конструкция пресс-формы влияет на поток композитного материала?
Геометрия пресс-формы определяет доступные пути потока, ограничения полости, распределение давления, расположение вентиляции и удержание материала. Поэтому геометрия детали и конструкция оснастки напрямую влияют на то, как композитный материал заполняет полость.
Какую информацию следует предоставить при запросе пресс-формы для компрессионного формования?
Важная информация включает CAD-данные детали, спецификацию материала, содержание армирования, объём производства, целевое время цикла, спецификацию пресса, требования к температуре, требования к поверхности, размерные допуски, ожидания по сроку службы оснастки и любые специальные требования к вентиляции, вакууму, обрезке или вставкам.
Заключение
Компрессионное формование композитов — это процесс, в котором поведение материала, управление теплом, контроль давления, вентиляция и геометрия оснастки непрерывно взаимодействуют.
Производственно-ориентированная пресс-форма для компрессионного формования поэтому должна обеспечивать больше, чем точные размеры полости. Она должна поддерживать предсказуемый поток материала, стабильное тепловое поведение, эффективное удаление воздуха, контролируемый облой, достаточную структурную жёсткость и соответствующую стойкость к долговременному износу.
Инженерную взаимосвязь можно обобщить следующим образом:
Материал → Поток → Температура → Давление → Вентиляция → Оснастка → Качество детали → Стабильность производства
MDC применяет этот интегрированный подход к оснастке для компрессионного формования композитов, сочетая инженерию оснастки, прецизионную ЧПУ-обработку, изготовление пресс-форм, учёт процесса и валидацию пробными запусками для поддержки требовательных промышленных применений компрессионного формования.