Новости
 >
Новости
Как сверлильные приспособления поддерживают прецизионное производство пресс-форм
Прецизионное производство пресс-форм включает не только обработку поверхностей основного формообразующего гнезда и пуансона. В зависимости от конструкции пресс-формы могут потребоваться дополнительные отверстия и интерфейсы для монтажа, выравнивания, крепления, позиционирования, подъёма или установки вспомогательных компонентов. Сверлильные приспособления поддерживают эти операции, помогая обеспечить повторяемое позиционирование заготовки, стабильное закрепление и контролируемое направление инструмента там, где это необходимо. Для производителей пресс-форм для SMC, BMC, GMT, LFT и углеродного волокна эти методы вспомогательной оснастки могут способствовать стабильности обработки, когда они выбраны для конкретной операции.
В MDC Mould сверление следует понимать в более широком контексте производства пресс-форм и операций обработки. Приспособление — это вспомогательный инструмент, используемый для конкретной задачи; оно не является основным продуктом или определяющим направлением деятельности производителя пресс-форм.
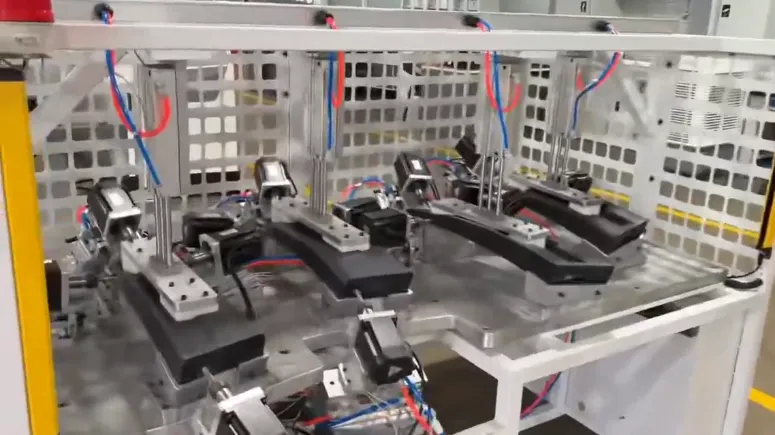
1. Почему точность сверления важна в производстве пресс-форм
Пресс-форма содержит множество элементов, которые должны работать вместе как единый инструмент. В зависимости от конструкции они могут включать монтажные отверстия, элементы выравнивания, резьбовые интерфейсы, места установки вставок, компоненты, связанные с выталкиванием, и другие обработанные элементы. Ошибки в положении или ориентации этих элементов могут усложнить сборку, повлиять на выравнивание компонентов или создать дополнительную работу по подгонке.
Последствия зависят от функции каждого отверстия. Монтажное отверстие, не совпадающее с интерфейсом станка, может задержать установку. Отверстие, связанное со вставкой или сопрягаемым компонентом, может повлиять на посадку при сборке. Неправильно расположенный элемент также может привести к переделке, если он обнаружен только после последующей обработки или сборки пресс-формы.
Сверлильное приспособление может помочь уменьшить вариацию в подходящих операциях, определяя способ позиционирования и закрепления компонента. Однако использование приспособления само по себе не гарантирует точность. Результат также зависит от оборудования для обработки, режущего инструмента, состояния заготовки, качества приспособления и метода контроля.
- Повторяемое позиционирование: Устанавливает стабильное соотношение между заготовкой и операцией сверления.
- Стабильное закрепление заготовки: Помогает предотвратить нежелательное перемещение при врезании инструмента.
- Контролируемое направление инструмента: Поддерживает выравнивание сверла, когда кондукторные втулки или аналогичные элементы уместны.
- Стабильность сборки: Помогает сохранить заданное соотношение между отверстиями и сопрягаемыми компонентами.
- Повторяемость процесса: Снижает зависимость от повторных ручных измерений и перепозиционирования.
2. Место сверлильных приспособлений в технологическом процессе производства пресс-форм
Сверлильные приспособления требуются не для каждого компонента пресс-формы и не для каждого отверстия. Многие элементы можно обрабатывать непосредственно на подходящем оборудовании с ЧПУ, используя систему координат станка, ощупывание заготовки, специальные наладки или другие установленные методы. Отдельное приспособление становится актуальным, когда геометрия, последовательность производства, требования к повторяющейся загрузке или схема обработки делают полезным дополнительное закрепление или направление.
| Ситуация обработки | Потенциальная проблема | Возможный вспомогательный метод |
|---|---|---|
| Повторяющееся сверление однотипных компонентов | Вариация, вызванная ручным позиционированием или нестабильной наладкой | Специальные элементы позиционирования или подходящая повторяемая схема закрепления |
| Отверстия, привязанные к определённым базам компонента | Неверное соотношение между схемой отверстий и функциональными поверхностями | Позиционирование по базам и соответствующий контроль |
| Сверление в ограниченной рабочей зоне | Ограниченный доступ инструмента или сложное закрепление заготовки | Наладка, разработанная с учётом зазора для инструмента, поддержки и последовательности обработки |
| Операции, требующие дополнительного направления сверла | Нежелательное отклонение инструмента в применимых условиях обработки | Кондукторные втулки там, где это технически целесообразно |
| Обработка компонента, который может смещаться под нагрузкой резания | Смещение, вибрация или нестабильная посадка | Улучшенная поддержка, подходящее закрепление и анализ условий резания |
| Обработка элементов для последующей сборки | Положения отверстий не совпадают с сопрягаемыми компонентами | Общие базы и проверка размеров |
Выбор должен основываться на фактической проблеме обработки. Добавление приспособления там, где достаточно хорошо контролируемой наладки с ЧПУ, может увеличить сложность наладки без значимого преимущества. С другой стороны, неподходящая ручная наладка может создать ненужную вариацию, когда более уместной была бы повторяемая схема позиционирования.
3. Установочные пальцы: обеспечение повторяемого положения заготовки
Установочные пальцы создают опорные точки, помогающие позиционировать компонент повторяемым образом. В схеме сверления их эффективность зависит от соотношения между схемой позиционирования, системой баз заготовки и требуемыми координатами отверстий.
3.1 Начните с конструкторской документации
Стратегия позиционирования должна выводиться из чертежа компонента и функции обрабатываемых элементов. Подходящая схема баз определяет поверхности или элементы, используемые для установления положения заготовки. Затем установочные пальцы должны быть расположены так, чтобы сохранить заданное соотношение между этими базами и схемой отверстий.
Выбор опорных точек только потому, что они легкодоступны, может создать размерные ошибки. Заготовка может стабильно позиционироваться относительно выбранных баз, но получаемые отверстия могут не совпадать с предполагаемыми сборочными базами.
3.2 Учитывайте вариацию загрузки и геометрию компонента
Схема позиционирования должна учитывать фактическую геометрию и ожидаемую вариацию компонента. Чрезмерно ограничивающая схема может затруднить загрузку или помешать стабильной посадке заготовки. Схема с недостаточными ограничениями может допускать нежелательное перемещение.
Подходящее решение зависит от геометрии компонента, производственных допусков, количества элементов позиционирования и способа загрузки и извлечения детали.
3.3 Контролируйте элементы позиционирования с течением времени
Повторяющийся контакт может изнашивать элементы позиционирования или изменять их посадку. Там, где позиционирование критично, план производства и обслуживания должен определять, какие элементы требуют контроля и как будет оцениваться износ.
Материал пальцев, посадка, твёрдость и поверхностная обработка должны выбираться в соответствии с применением. Эти параметры должны определяться инженерными требованиями, а не предполагаться одинаковыми для каждой схемы сверления.
4. Кондукторные втулки: поддержка выравнивания инструмента
Кондукторные втулки обеспечивают направляющую поверхность для режущего инструмента в применениях, где требуется дополнительное направление. Они могут помочь контролировать врезание инструмента относительно заготовки, но не являются универсальным требованием для операций сверления.
4.1 Положение кондуктора должно ссылаться на правильную систему баз
Кондукторная втулка может поддерживать заданное положение отверстия только в том случае, если её положение правильно установлено относительно баз заготовки. Если сама втулка смещена, она может стабильно направлять сверло в неправильное положение.
Поэтому критические положения кондукторов следует проверять по утверждённому чертежу или спецификации приспособления. Там, где несколько отверстий должны сохранять определённое соотношение, метод контроля должен оценивать соответствующую схему отверстий, а не полагаться только на отдельные визуальные проверки.
4.2 Зазор инструмента и состояние втулки влияют на производительность
Зазор между сверлом и втулкой должен соответствовать инструменту и условиям обработки. Чрезмерный зазор может снизить предполагаемый направляющий эффект, тогда как недостаточный зазор может вызвать интерференцию или нежелательное трение.
Конструкция также должна учитывать отвод стружки, глубину сверления, подход инструмента и доступ для очистки или замены. Там, где ожидается износ, замена может быть полезным соображением для обслуживания.
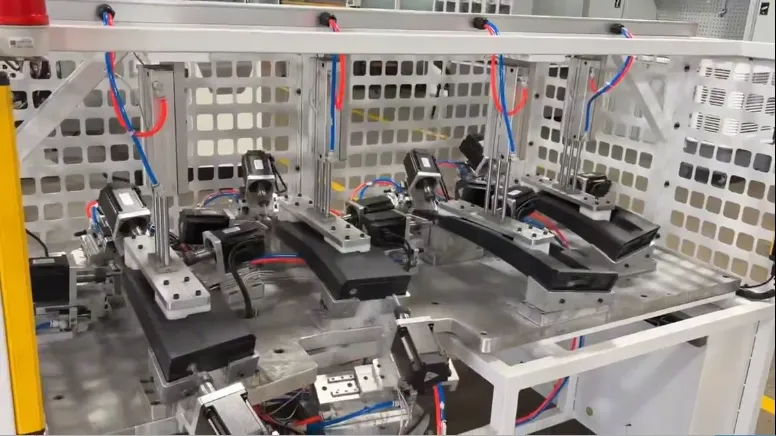
5. Жёсткость приспособления и закрепление: снижение перемещения заготовки
Правильное позиционирование перед обработкой не гарантирует, что компонент останется на месте под нагрузкой резания. Недостаточная поддержка, неподходящее направление зажима или чрезмерное локальное усилие зажима могут способствовать перемещению, вибрации или деформации.
5.1 Поддерживайте компонент в местах приложения нагрузок
Поддержка заготовки должна рассматриваться в связи с силами резания и структурной жёсткостью компонента. Тонкие или неправильной формы компоненты могут требовать особого внимания, поскольку неподдерживаемые области могут прогибаться под нагрузкой зажима или обработки.
5.2 Зажимайте, не нарушая установочные базы
Механизм зажима должен поддерживать контакт между заготовкой и её заданными установочными поверхностями. Направление усилия, площадь контакта и места поддержки должны оцениваться совместно, чтобы избежать подъёма, поворота или недопустимой деформации.
5.3 Сохраняйте доступ для обработки и контроля
Приспособление должно обеспечивать достаточный зазор для режущего инструмента, оператора и отвода стружки. Оно также должно позволять контролировать соответствующие элементы. Стабильная схема, которая препятствует траектории обработки или делает очистку непрактичной, может создать другие производственные проблемы.
Таким образом, жёсткость приспособления — лишь часть решения. Стабильное закрепление требует правильного сочетания геометрии поддержки, зажима, наладки станка и условий эксплуатации.
6. Типичные проблемы сверления и их возможные причины
Если обработанное отверстие не соответствует требованиям чертежа, при исследовании следует учитывать всю систему обработки. Приспособление может способствовать проблеме, но причина также может заключаться в станке, режущем инструменте, вариации заготовки или процедуре наладки.
| Наблюдаемая проблема | Возможные способствующие факторы | Рекомендуемая проверка |
|---|---|---|
| Положение отверстия меняется между наладками | Нестабильное позиционирование, неверные базы или вариация наладки | Проверить выбор баз, элементы позиционирования и посадку заготовки |
| Положение отверстия стабильно смещено | Неверные координаты, смещённые направляющие элементы или ошибка наладки станка | Сравнить программу обработки, базы приспособления и измеренные координаты |
| Ось отверстия не соответствует требованиям ориентации | Выравнивание заготовки, отклонение инструмента, выравнивание станка или неподходящее направление | Проверить наладку, состояние инструмента, направляющую схему и результаты контроля |
| Заготовка смещается во время сверления | Недостаточное закрепление, неадекватная поддержка или чрезмерные нагрузки резания | Проанализировать места поддержки, закрепление и условия резания |
| Качество отверстия меняется при повторяющемся производстве | Износ инструмента, износ элементов позиционирования, вариация станка или изменение условий процесса | Сравнить состояние инструмента, записи контроля приспособления и результаты обработки |
| Сборочные отверстия не совпадают с сопрягаемыми компонентами | Несовпадение баз, размерная вариация или неверные координаты элементов | Проверить обе базы компонентов и применимые сборочные требования |
| Загрузка или выгрузка нестабильны | Ограниченный доступ, неясная ориентация или неподходящая схема позиционирования | Проанализировать последовательность загрузки, доступ оператора и посадку компонента |
Эти проверки предназначены для направления диагностики, а не для определения коренной причины без доказательств. Корректирующие действия должны следовать за размерным контролем, анализом наладки и, при необходимости, контролируемым пробным прогоном обработки.
7. Верификация: связь качества отверстий со сборкой пресс-формы
Отверстие, которое кажется приемлемым само по себе, всё ещё может не соответствовать своему функциональному назначению, если оно не совпадает с сопрягаемым компонентом или заданной системой баз. Поэтому верификация должна основываться на конструкторской документации и роли каждого элемента в полной пресс-форме.
| Проверяемый элемент | Почему это важно | Основа верификации |
|---|---|---|
| Координаты отверстий | Сохранение заданного соотношения между элементами | Размеры чертежа и базы |
| Диаметр отверстия | Обеспечение требуемой посадки крепежа, вставки или сопряжения | Заданный диаметр и допуск |
| Ориентация отверстия | Сохранение требуемого соотношения с базовыми поверхностями | Заданные чертежом угловые требования или требования перпендикулярности |
| Резьбовые или крепёжные элементы | Обеспечение совместимости с предполагаемым соединением | Спецификация резьбы и применимый метод контроля |
| Выравнивание с сопрягаемыми компонентами | Снижение несовпадения при сборке и корректирующей подгонки | Утверждённые сборочные базы и размерные проверки |
| Элементы позиционирования и направления | Сохранение повторяемого позиционирования при дальнейшем использовании | Спецификация приспособления и проверки состояния |
Соответствующее измерительное оборудование и пределы приёмки зависят от размера компонента, требуемого допуска и геометрии элемента. Ни один метод измерения или универсальное значение точности не подходит для каждого компонента пресс-формы.
8. Интеграция вспомогательного закрепления в производство пресс-форм
Ценность сверлильного приспособления следует оценивать в связи с полным технологическим процессом производства. В некоторых случаях приспособление может сократить повторяющиеся усилия по наладке или улучшить стабильность позиционирования. В других случаях более уместной может быть непосредственная обработка на ЧПУ, ощупывание или другая стратегия закрепления.
Практическая оценка учитывает:
- Функция элемента: Связано ли отверстие со сборкой пресс-формы, монтажом, выравниванием или другим заданным требованием.
- Частота производства: Будет ли один и тот же компонент и схема отверстий обрабатываться повторно.
- Возможности станка: Может ли станок получить доступ к требуемым элементам в пределах своего рабочего диапазона.
- Сложность наладки: Даёт ли отдельное приспособление значимое преимущество по сравнению с существующей наладкой.
- Требования к контролю: Как будут измеряться и приниматься обработанные элементы.
- Обслуживание: Нуждаются ли элементы позиционирования или направления в периодическом контроле или замене.
Для сложных компонентов пресс-форм план обработки также должен учитывать, как сверление соотносится с фрезерованием, глубоким сверлением, финишной обработкой и сборкой. Последовательность должна соответствовать геометрии и требованиям чертежа; приспособление не должно рассматриваться как замена интегрированному плану производства.
9. MDC Mould: прецизионная обработка в рамках бизнеса по производству пресс-форм
MDC Mould специализируется на проектировании и производстве пресс-форм для компрессионного формования и оснастки для композитов. Её работа охватывает применения с использованием таких материалов, как SMC, BMC, GMT, LFT и углеродные композиты, обслуживая отрасли, включая автомобильную, электротехническую, транспортную и санитарно-техническую.
В рамках этого бизнеса сверление и другие операции обработки поддерживают производство компонентов пресс-форм и элементов, необходимых для сборки и использования. Опубликованная информация об оборудовании MDC включает фрезерные и сверлильные станки с ЧПУ и станки глубокого сверления, а также другое оборудование для производства пресс-форм.
Актуальность сверлильного приспособления зависит от конкретной операции обработки. Цель — выбрать подходящий процесс и метод закрепления для геометрии детали, требуемых допусков и последовательности производства, а не добавлять отдельное приспособление там, где оно не даёт явной технической выгоды.
Узнайте больше об основных возможностях MDC:
- MDC Mould – производство композитных и компрессионных пресс-форм
- Проектирование и производство компрессионных пресс-форм
- Производственное оборудование
Эти страницы предоставляют дополнительную информацию об основном производственном бизнесе и оборудовании компании.
10. Часто задаваемые вопросы
Какую роль играют сверлильные приспособления в производстве пресс-форм?
Сверлильные приспособления — это вспомогательные инструменты закрепления и позиционирования, используемые в подходящих операциях обработки. Они помогают обеспечить повторяемое позиционирование заготовки, поддерживать стабильное закрепление и, при необходимости, направлять сверло. Они поддерживают производство пресс-форм, а не заменяют основную формообразующую функцию пресс-формы.
Как установочные пальцы повышают стабильность сверления?
Установочные пальцы создают повторяемые базы для заготовки. Когда их положения, посадки и условия контакта соответствуют схеме баз, они могут уменьшить вариацию, вызванную нестабильной загрузкой и позиционированием.
Когда нужны кондукторные втулки?
Кондукторные втулки могут использоваться, когда операция требует дополнительного направления для врезания инструмента или выравнивания отверстия. Их пригодность зависит от требований к отверстию, геометрии заготовки, компоновки инструмента и метода обработки.
Может ли сверлильное приспособление устранить все ошибки положения отверстий?
Нет. Приспособление может улучшить повторяемость позиционирования, но конечный результат также зависит от точности станка, состояния инструмента, вариации заготовки, качества изготовления приспособления, условий резания и контроля. Критические положения отверстий должны проверяться по применимому чертежу.
Как следует проверять элементы, связанные со сверлением, в производстве пресс-форм?
Верификация должна следовать утверждённым конструкторским чертежам и плану контроля. В зависимости от элемента проверки могут включать положение отверстия, диаметр, ориентацию, требования к резьбе, выравнивание с сопрягаемыми компонентами и состояние соответствующих элементов позиционирования или направления.
Требует ли каждый компонент пресс-формы специального сверлильного приспособления?
Нет. Некоторые компоненты можно эффективно обрабатывать с использованием подходящих наладок с ЧПУ, ощупывания или других методов закрепления. Специальное приспособление следует рассматривать, когда оно решает конкретную задачу позиционирования, доступа, повторяемости или производства.
Что следует учитывать при выборе метода закрепления?
Важные факторы включают геометрию компонента, схему баз, допуски на отверстия, возможности станка, доступ инструмента, ожидаемую частоту производства, стабильность зажима и требования к контролю. Выбранный метод должен соответствовать фактической операции.
Заключение
Сверлильные приспособления могут поддерживать прецизионное производство пресс-форм, улучшая позиционирование заготовки, стабильность закрепления и направление инструмента в подходящих операциях. Их эффективность зависит от правильного выбора баз, соответствующей геометрии приспособления, совместимых условий обработки и верификации по конструкторской документации.
Для производителей пресс-форм эти решения по вспомогательной оснастке являются частью более широкой производственной системы, которая включает проектирование пресс-форм, обработку на ЧПУ, контроль компонентов и сборку. Цель — стабильное, проверяемое качество производства, а не использование специального приспособления ради самого приспособления.
Чтобы узнать больше о возможностях MDC Mould по производству композитных и компрессионных пресс-форм, посетите zjmdc.ru или свяжитесь с командой по адресу [email protected].