Новости
 >
Новости
Руководство по выбору стекловолокна и проектированию композитной оснастки
Стекловолокно — одна из наиболее широко используемых армирующих систем в производстве композитов. Но выбор стекловолокна — это не просто вопрос выбора материала с более высокой прочностью. Тип волокна, архитектура волокна, ориентация, длина, обработка поверхности и совместимость с системой смолы — всё это может влиять на поведение композитной детали при формовании и на то, как должна проектироваться оснастка.
Для производителей, разрабатывающих композитные компоненты, практический вопрос поэтому шире, чем «Какое стекловолокно самое прочное?» Более полезный вопрос: «Какая форма армирования работает с материалом, технологическим процессом и концепцией оснастки?»
Эта взаимосвязь особенно важна для промышленной композитной оснастки, компрессионного формования, производства SMC/BMC и других процессов, где поведение материала напрямую взаимодействует с геометрией формы.
Почему выбор стекловолокна влияет на весь процесс производства композитов
В армированном волокном композите смола обеспечивает матрицу, которая связывает армирование и передаёт нагрузки, тогда как стеклянные волокна вносят большую долю структурного армирования. Итоговые характеристики therefore зависят от взаимодействия между архитектурой волокна, химией смолы, объёмной долей волокна, ориентацией и условиями производства.
Два компонента, изготовленные из одной и той же смолы, могут вести себя совершенно по-разному, если их структуры армирования различаются. Аналогично, один и тот же продукт из стекловолокна может работать по-разному при переработке методами ручной укладки, вакуумной инфузии, RTM, пултрузии, намотки нити или компрессионного формования.
Вот почему выбор материала и разработку оснастки не следует рассматривать как полностью независимые виды деятельности. Армирование определяет, как материал движется, уплотняется и приспосабливается к форме, тогда как геометрия формы определяет, насколько эффективно выбранное армирование может быть преобразовано в требуемую деталь.
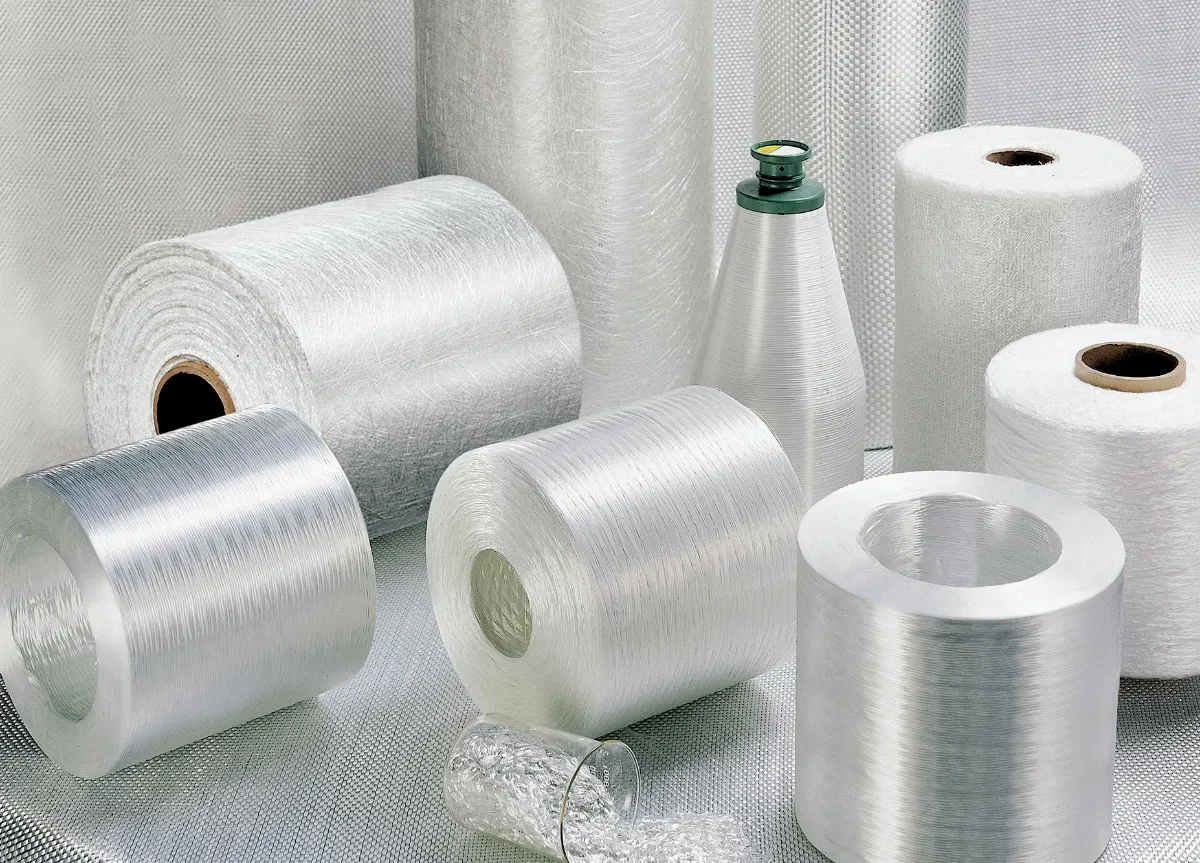
Четыре распространённых семейства материалов из стекловолокна
Продукты из стекловолокна доступны в различных семействах материалов, каждое из которых разработано для определённых эксплуатационных или экологических требований. Подходящий выбор зависит от применения, а не от простого универсального рейтинга.
E-стекло
E-стекло широко используется в промышленных стеклопластиковых и армированных стекловолокном композитных применениях. Сочетание механических характеристик, электрических свойств, технологической совместимости и коммерческой доступности делает его распространённым армированием для композитов общего назначения.
E-стекло может поставляться в нескольких формах, включая ровинги, тканые материалы, рубленые волокна, маты и прошитые ткани. Форма армирования часто оказывает такое же практическое влияние на переработку, как и сам тип стекла.
C-стекло
C-стекло связано с применениями, где важным соображением является химическая стойкость. Оно может использоваться в коррозионно-стойких композитных конструкциях и защитных слоях, где воздействие окружающей среды является основной проблемой.
Выбор всё же должен основываться на полной системе «смола–волокно» и фактической среде эксплуатации, а не рассматривать волокно изолированно.
AR-стекло
Щёлочестойкое стекловолокно в первую очередь связано с цементными и строительными композитными системами. Его химическая стойкость делает его подходящим для сред, где обычное стеклянное армирование может не обеспечить требуемую долговечность.
S-стекло и другие высокопроизводительные стекловолокна
Высокопроизводительные стекловолокна могут обеспечивать более высокие механические свойства, чем обычные системы армирования, что делает их подходящими для отдельных ответственных конструкционных применений.
Однако более высокая производительность материала не означает автоматически лучшую экономику производства. Стоимость волокна, доступность, требования к переработке и фактическая конструкционная цель должны учитываться при выборе материала.
Форма стекловолокна часто важнее, чем название волокна
Для производителей композитов «стекловолокно» описывает широкое семейство материалов, а не единичный продукт. Армирование может поступать в виде непрерывного ровинга, тканого материала, мата из рубленого волокна, прошитой мультиаксиальной ткани, рубленых волокон или предварительно подготовленного формовочного компаунда.
Эти формы ведут себя по-разному при формовании. В результате архитектура армирования может влиять как на характеристики детали, так и на требования к оснастке.
| Форма стекловолокна | Типичный производственный маршрут | Основная характеристика | Значение для оснастки |
|---|---|---|---|
| Непрерывный ровинг | Пултрузия, намотка нити, напыление | Непрерывное армирование и высокая производительность | Требует контролируемого направления волокна или размещения материала |
| Тканый материал | Ручная укладка, RTM, отдельные закрытые процессы формования | Заданные направления волокон и хорошая обрабатываемость | Геометрия поверхности и драпируемость влияют на соответствие форме |
| Мат из рубленого волокна | Ручная укладка и отдельные процессы формования | Относительно изотропное поведение армирования | Полезен для сложных контуров и переходных зон |
| Прошитая мультиаксиальная ткань | Вакуумная инфузия, RTM и структурные композитные процессы | Несколько спроектированных ориентаций волокон | Геометрия оснастки должна учитывать толщину и локальную драпируемость |
| Рубленое стекловолокно | SMC, BMC и термореактивные формовочные компаунды | Подходит для крупносерийного формования | Течение материала и заполнение полости становятся критичными |
| Порошок стекловолокна / молотое волокно | Наполненные компаунды и модифицирующие системы | Модификация свойств, а не основное структурное армирование | Влияет на усадку, жёсткость и поведение поверхности |
Тканый материал, мат и мультиаксиальное армирование: почему архитектура меняет характеристики
Тканый материал из стекловолокна
Тканый материал содержит переплетённые нити, расположенные в заданных направлениях. Полотняное, саржевое и атласное переплетения обеспечивают различные комбинации стабильности, драпируемости и характеристик поверхности.
Тканое армирование может быть полезно, когда проектировщику нужны контролируемые направления волокон. Однако тканая архитектура также вносит извитость, поскольку нити проходят над и под друг другом. Это одна из причин, почему архитектуру армирования следует учитывать при оптимизации структурной эффективности.
Мат из рубленого волокна
Мат из рубленого волокна содержит случайно распределённые короткие стеклянные волокна, скреплённые связующим. Относительно неориентированное расположение волокон может быть полезно для сложных форм и переходных зон.
Он также может помочь создать более однородную поверхность и обеспечить практичный промежуточный слой между различными структурами армирования. Однако его не следует автоматически рассматривать как замену спроектированному направленному армированию в высоконагруженных конструкциях.
Мультиаксиальная прошитая ткань
Мультиаксиальные ткани объединяют слои армирования, ориентированные в разных направлениях, и удерживают их вместе с помощью прошивки. Это позволяет проектировщикам строить ламинат вокруг конкретных путей нагрузки более эффективно, чем полагаясь только на обычную ткань.
Однако для крупных структурных композитных деталей толщину и поведение армирования при драпировке необходимо оценивать вместе с геометрией формы.
Стекловолокно для SMC отличается, потому что материал должен течь внутри формы
SMC представляет особенно важный случай, поскольку армирование из стекловолокна включается в формовочный компаунд до того, как он достигает производственной формы.
Вместо ручного размещения отдельных слоёв ткани производитель работает с подготовленным листом, содержащим смолу, рубленые стеклянные волокна, наполнители и добавки. Во время компрессионного формования загрузка помещается в форму и сжимается, пока материал течёт к требуемой геометрии.
Это меняет задачу оснастки. Форма больше не отвечает только за воспроизведение конечной поверхности. Её геометрия также влияет на то, как формовочный компаунд заполняет рёбра, углы, отверстия, бобышки и другие элементы.
Длина волокна влияет на поведение при течении
Рубленые стеклянные волокна могут обеспечить эффективный баланс между армированием и формуемостью. Но движение волокон во время компрессии также может влиять на локальную ориентацию и, следовательно, на локальное механическое поведение.
Поэтому проектировщики оснастки должны учитывать взаимосвязь между размещением загрузки, расстоянием течения, геометрией полости и расположением критических структурных элементов.
Сложная геометрия повышает важность анализа течения
Относительно простая панель может иметь предсказуемую картину заполнения. Компонент, содержащий глубокие рёбра, бобышки, отверстия и переменную толщину стенок, может быть гораздо сложнее.
В этих случаях разработка формы должна учитывать не только то, может ли полость быть заполнена, но и то, может ли материал достичь требуемых зон без неприемлемого движения волокон, локального накопления или неполного заполнения.

Как выбор стекловолокна меняет проектирование оснастки
Система армирования может влиять на несколько фундаментальных решений по оснастке. Эти эффекты особенно важны, когда одна и та же базовая геометрия детали может быть изготовлена с использованием различных композитных процессов.
1. Геометрия полости
Поверхность формы должна обеспечивать требуемую конечную геометрию, позволяя выбранному армированию приспосабливаться к полости. Резкие переходы могут быть трудными для определённых архитектур армирования, особенно когда материал имеет ограниченную драпируемость.
2. Радиус угла
Больший и правильно контролируемый радиус может улучшить соответствие волокон и снизить риск мостирования. Подходящий радиус зависит от архитектуры материала, конструкции ламината и структурных требований.
3. Линия разъёма
Армированные композитные детали часто содержат сложные профили. Линия разъёма должна обеспечивать практичный путь извлечения, минимизируя нежелательный облой и защищая критические интерфейсы.
4. Вентиляция
Воздух и летучие вещества должны иметь возможность выходить из соответствующих зон формы. Плохая вентиляция может способствовать образованию пустот, дефектов поверхности или неполной консолидации в зависимости от процесса.
5. Извлечение из формы
Архитектура армирования не устраняет необходимость практичной геометрии для извлечения. Глубокие рёбра, узкие полости и сложные профили могут увеличивать усилия извлечения и требовать тщательного уклона и стратегии оснастки.
Ориентация стекловолокна и характеристики композитной детали
Армированные волокном композиты не являются автоматически изотропными материалами. Их механическое поведение может сильно зависеть от ориентации волокон.
Непрерывное армирование, выровненное с основным направлением нагрузки, может обеспечить эффективное несение нагрузки. Случайно распределённые рубленые волокна создают другое механическое поведение. Мультиаксиальное армирование предлагает ещё один подход, распределяя армирование по нескольким направлениям.
Для инженеров по оснастке это означает, что конечная геометрия формы должна оцениваться вместе с предполагаемой архитектурой армирования. Форма, геометрически правильная, всё ещё может создавать производственные трудности, если её элементы вынуждают материал принимать неблагоприятные конфигурации волокон.
Распространённые ошибки выбора стекловолокна в производстве композитов
| Распространённая ошибка | Потенциальное последствие | Лучший инженерный подход |
|---|---|---|
| Выбор волокна только по номинальной прочности | Материал может быть трудно перерабатываемым или неоправданно дорогим | Оценивать прочность, архитектуру, процесс и стоимость вместе |
| Использование направленного армирования для каждой зоны | Сложные контуры могут стать трудными для формования | Комбинировать архитектуры армирования в соответствии со структурными и формовочными потребностями |
| Игнорирование движения волокон при компрессионном формовании | Локальная ориентация волокон и толщина могут варьироваться | Учитывать размещение загрузки и течение в полости при разработке оснастки |
| Проектирование острых углов для сложных тканей | Мостирование, морщины или неполное соответствие форме | Использовать подходящие радиусы и проверять драпируемость материала |
| Выбор армирования до определения производственного процесса | Материал и процесс могут стать несовместимыми | Разрабатывать выбор материала и процесса вместе |
| Предположение, что одна и та же форма одинаково хорошо работает для любого армирования | Поведение при течении, заполнении и извлечении может измениться | Проверять оснастку на соответствие фактической системе материала |
Сопоставление форм стекловолокна с производственными процессами
Не существует единого продукта из стекловолокна, оптимального для каждого процесса производства композитов. Практический выбор начинается с метода производства.
Ручная укладка
Тканые материалы и маты из рубленого волокна обычно рассматриваются для ручной укладки, поскольку их можно размещать вручную и адаптировать к различным контурам. Качество поверхности формы и характеристики извлечения особенно важны, когда готовая деталь требует хорошего внешнего вида.
Вакуумная инфузия
Непрерывные и прошитые системы армирования могут использоваться в вакуумных процессах, где смола должна течь через архитектуру армирования. Проницаемость, толщина ламината и путь течения становятся важными факторами.
RTM
RTM требует преформы армирования, которую можно разместить внутри закрытой формы, позволяя смоле пропитывать структуру. Герметизация формы, стратегия инжекции, вентиляция и проницаемость армирования therefore становятся тесно связанными.
Пултрузия
Непрерывные ровинги из стекловолокна особенно актуальны для пултрузии, поскольку армирование непрерывно протягивается через профилированную фильеру. Концепция оснастки принципиально отличается от обычной компрессионной формы, поскольку производство зависит от непрерывного направления материала и консолидации.
Намотка нити
Ровинг наматывается вокруг оправки в соответствии с заданным углом волокна. Архитектура армирования therefore устанавливается через траекторию намотки, а не через обычную полость формы.
Компрессионное формование
Компрессионное формование требует особого внимания к загрузке материала, заполнению полости, распределению давления и температуре. Когда используется SMC или BMC, рубленое армирование уже включено в формовочный компаунд.
По этой причине проектирование компрессионной формы должно учитывать течение материала и структурные элементы с самого начала.
От выбора волокна до испытания формы: практический инженерный рабочий процесс
Надёжный проект производства композитов обычно выигрывает от совместной оценки материала и оснастки. Практический рабочий процесс может включать следующие этапы.
Этап 1: Определить функциональное требование
Определить требуемую жёсткость, прочность, ударную вязкость, размерную стабильность, стойкость к окружающей среде и объём производства.
Этап 2: Выбрать архитектуру армирования
Определить, требует ли компонент тканого материала, мата, мультиаксиального армирования, непрерывного ровинга, рубленого волокна или формовочного компаунда.
Этап 3: Выбрать производственный процесс
Сопоставить армирование и систему смолы с ручной укладкой, инфузией, RTM, пултрузией, намоткой, компрессионным формованием или другим подходящим процессом.
Этап 4: Проверить геометрию детали
Определить глубокие участки, рёбра, бобышки, углы, отверстия, зоны фланцев и другие элементы, которые могут влиять на размещение материала или течение.
Этап 5: Разработать концепцию оснастки
Установить геометрию полости, линии разъёма, уклон, вентиляцию, опорную конструкцию и стратегию извлечения на основе фактического материала и процесса.
Этап 6: Изготовить и проверить форму
Точная механическая обработка и размерный контроль помогают обеспечить, чтобы рабочие поверхности воспроизводили предполагаемую геометрию компонента.
Этап 7: Валидация через испытательные формования
Пробное производство должно использоваться для проверки заполнения, поведения материала, извлечения, качества поверхности, размерной согласованности и других характеристик, специфичных для процесса.
Как выбор материала и проектирование оснастки должны быть связаны
Одна из наиболее распространённых ошибок в разработке композитов — рассматривать выбор материала как завершённое решение до начала инженерной разработки оснастки.
В действительности эти два этапа могут влиять друг на друга. Если выбранное армирование не может соответствовать требуемому элементу, геометрию, возможно, потребуется изменить. Если геометрию нельзя изменить, может потребоваться другая архитектура армирования или стратегия формования.
Тот же принцип применяется к объёму производства. Система армирования, которая хорошо работает для прототипного производства, может не быть наиболее практичным решением для крупносерийного компрессионного формования.
Поэтому эффективная стратегия композитной оснастки должна рассматривать материал, геометрию и метод производства как связанную инженерную систему.
Что покупатели должны предоставить при запросе композитной оснастки
При запросе оснастки для компонента из армированного стекловолокном композита предоставления только 3D CAD-модели может быть недостаточно для точной оценки оснастки.
Полезная информация о проекте может включать:
- 3D-модель детали и 2D-чертежи;
- тип материала и форма армирования;
- спецификация смолы или формовочного компаунда;
- целевая толщина ламината или детали;
- требования к ориентации волокон;
- производственный процесс;
- годовой объём производства;
- критические размерные допуски;
- требования к чистоте поверхности;
- доступное прессовое или производственное оборудование;
- требования к валидации прототипа и производства.
Чем чётче определены материал и условия процесса, тем легче производителю оснастки оценить архитектуру формы, производственную осуществимость и потенциальные производственные риски.

MDC: Связываем требования к композитным материалам с инженерной разработкой оснастки
MDC предоставляет разработку композитных форм и оснастки для применений, где геометрия детали, поведение материала и производственные требования должны рассматриваться вместе.
Для компонентов из армированного стекловолокном композита подход к оснастке может зависеть от архитектуры армирования, процесса формования, структурных элементов и объёма производства. Это особенно актуально для применений компрессионного формования, где течение материала и геометрия полости взаимодействуют напрямую.
Подход MDC к инженерной разработке оснастки сосредоточен на технологичности полной детали, а не на рассмотрении формы как изолированного CAD-воспроизведения.
В зависимости от требований проекта разработка оснастки может включать проектирование конструкции формы, точную механическую обработку, разработку линии разъёма, финишную обработку поверхности, размерный контроль и поддержку испытаний формы.
FAQ: Выбор стекловолокна и композитная оснастка
Какое стекловолокно наиболее часто используется в производстве композитов?
E-стекло широко используется в общих промышленных композитах, армированных стекловолокном, благодаря сочетанию механических свойств, электрических характеристик, технологической совместимости и коммерческой доступности. Подходящая форма армирования всё ещё зависит от производственного процесса и применения.
В чём разница между ровингом из стекловолокна и тканым материалом из стекловолокна?
Ровинг состоит из непрерывных прядей стекловолокна и обычно используется в таких процессах, как пултрузия, намотка нити и отдельные применения напыления. Тканый материал содержит переплетённые нити, расположенные в заданных направлениях, и обычно используется там, где важны контролируемая ориентация армирования и обрабатываемость.
Почему рубленое стекловолокно используется в SMC?
Рубленое стекловолокно обеспечивает армирование, позволяя формовочному компаунду течь во время компрессионного формования. Его длина и распределение влияют как на механическое поведение, так и на характеристики переработки.
Влияет ли тип стекловолокна на проектирование композитной формы?
Да. Архитектура армирования может влиять на драпируемость, течение, уплотнение, локальную толщину и поведение при извлечении. Поэтому оснастка должна разрабатываться в соответствии с фактической системой материала и производственным процессом.
Какое стекловолокно подходит для компрессионного формования?
В компрессионном формовании обычно используются формовочные компаунды, такие как SMC и BMC, где рубленое стекловолокно включается в материал перед формованием. Подходящая рецептура зависит от требуемых механических свойств, геометрии и производственных условий.
Можно ли использовать одну композитную форму для разных материалов из стекловолокна?
В некоторых случаях это может быть технически возможно, но совместимость следует оценивать, а не предполагать. Изменения в архитектуре армирования, течении материала, толщине или температуре обработки могут влиять на заполнение, извлечение и размерное поведение.
Заключение: Правильное стекловолокно — то, которое подходит всей производственной системе
Выбор стекловолокна не следует сводить к сравнению номинальной прочности. Тип волокна, архитектура армирования, ориентация, совместимость со смолой и производственный процесс — всё это вносит вклад в характеристики и технологичность композитного компонента.
Для инженеров по оснастке наиболее важным моментом является то, что выбор материала также влияет на форму. Тканый материал, мат из рубленого волокна, мультиаксиальное армирование, непрерывный ровинг и рубленое волокно для SMC ведут себя неодинаково при формовании.
Их различия могут влиять на размещение материала, течение, соответствие углам, уплотнение, вентиляцию, проектирование линии разъёма и извлечение из формы.
Успешный композитный проект therefore связывает три элемента с самого начала: архитектуру материала, производственный процесс и проектирование оснастки.
Когда эти три элемента разрабатываются вместе, форма перестаёт быть просто инструментом для воспроизведения геометрии. Она становится частью технологической системы, которая преобразует армирование из стекловолокна в повторяемый, размерно контролируемый композитный компонент.